
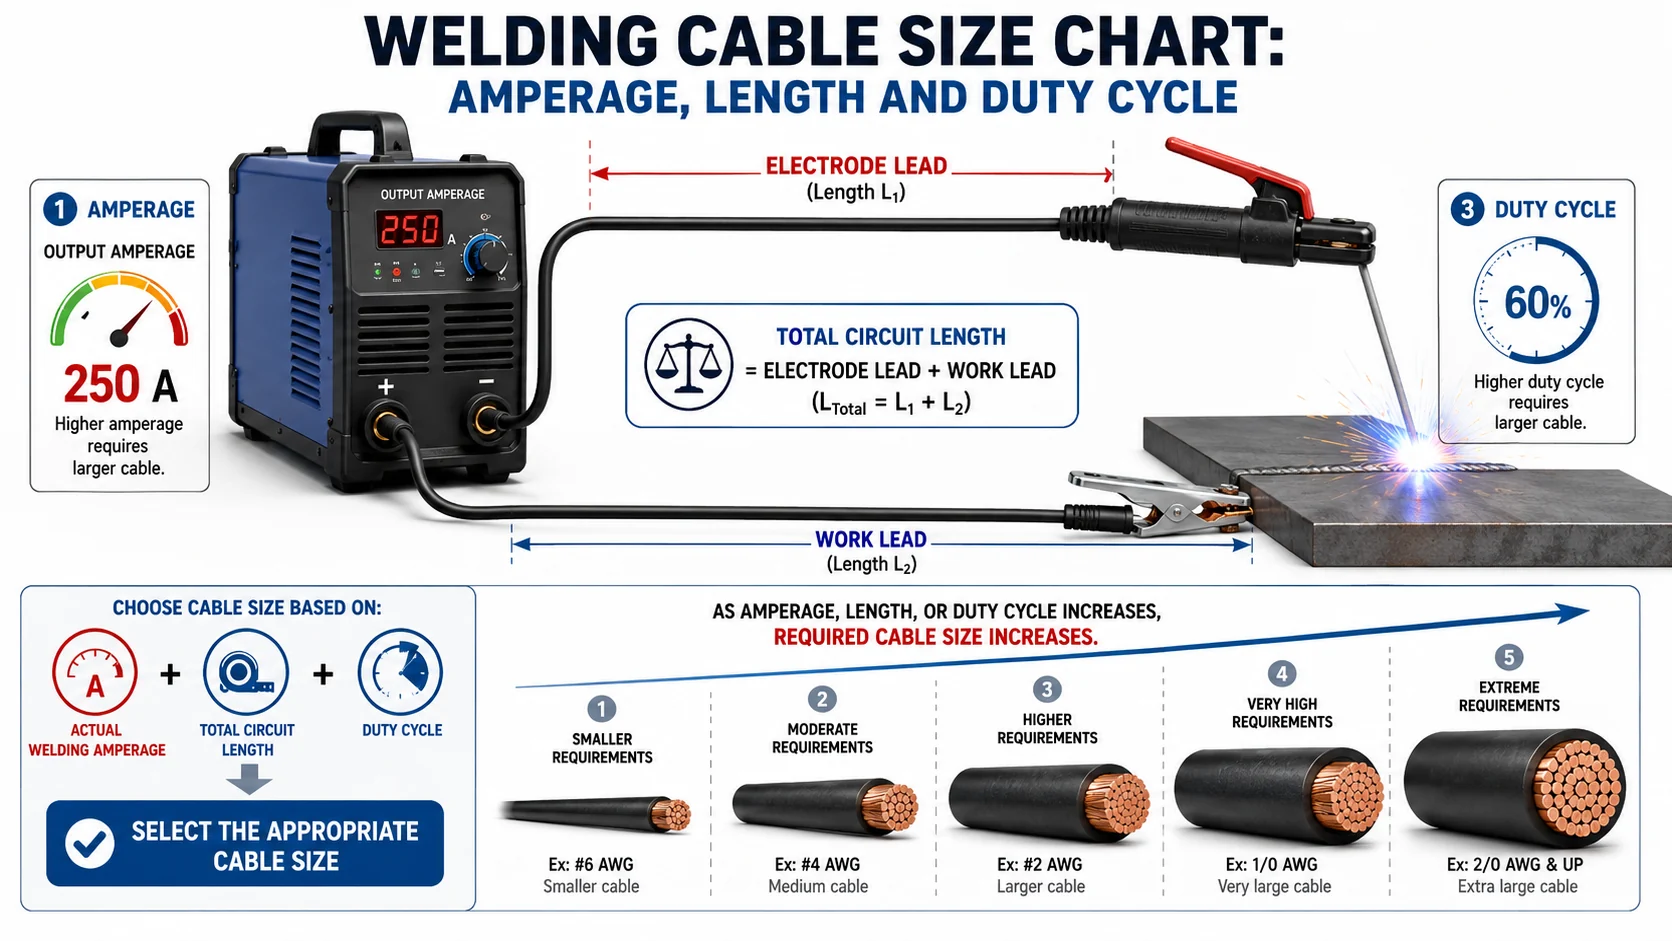
Tabela przekrojów kabli spawalniczych wskazuje najmniejszą żyłę, która przeniesie prąd wyjściowy spawarki na rzeczywistej długości przewodów bez przegrzewania ani nadmiernego spadku napięcia. Decydują trzy zmienne: prąd wyjściowy, łączna długość obu przewodów i cykl pracy maszyny.
W skrócie: zacznij od prądu, przy którym maszyna rzeczywiście spawa, dodaj długości przewodu elektrodowego i powrotnego, aby uzyskać całkowitą długość obwodu, a następnie zwiększaj przekrój przy kolejnych przedziałach długości. Maszyna 300 A z obwodem 50-foot i maszyna 300 A z obwodem 200-foot nie wymagają tej samej specyfikacji; traktowanie ich tak samo to najczęstszy i najdroższy błąd doboru w warsztacie.
Większość tabel podaje jedynie siatkę liczb. Liczby są ważne w warunkach, których niemal nikt nie drukuje. Ten poradnik przedstawia wartości, a następnie ich założenia — tabela użyta poza zakresem założeń jest bowiem gorsza niż brak tabeli.
Jakiego przekroju kabla spawalniczego potrzebuję?
Przekrój przewodu spawalniczego dobiera się, dopasowując obciążalność prądową żyły do prądu wyjściowego spawarki, a następnie zwiększając przekrój, aby skompensować całkowitą długość przewodów i cykl pracy. Przy temperaturze miedzi 60 °C i temperaturze otoczenia 40 °C przewód 2 AWG przenosi około 150 A, a 4/0 AWG około 315 A przy cyklu pracy 60 %.
Te wartości obciążalności prądowej, opublikowane przez dystrybutora IEWC, stanowią przypadek bazowy. Poniższa tabela zestawia je z zastosowaniem, do którego każdy przekrój faktycznie pasuje, dzięki czemu decyzja nie jest wyłącznie liczbowa.
| Przekrój | Obciążalność prądowa | Wybierz, gdy |
|---|---|---|
| 2 AWG | 150 A | Lekka i średnia produkcja, krótkie przewody poniżej około 50 ft łącznie, maszyny do około 150 A |
| 1 AWG | 170 A | Takie same warunki jak dla 2 AWG, lecz długość przewodów przekracza 50 ft |
| 1/0 AWG | 200 A | Typowe warsztatowe spawanie elektrodą i MIG przy 200 A lub maszyny 150 A z długimi przewodami |
| 2/0 AWG | 235 A | Cięższe prace konstrukcyjne lub maszyny 200 A z przewodami przekraczającymi 100 ft |
| 3/0 AWG | 275 A | Maszyny o dużej wydajności, zwiększony zasięg w hali lub na placu |
| 4/0 AWG | 315 A | Długotrwała praca przy dużym prądzie, długie obwody, instalacje automatyczne i wielostanowiskowe |
Jeśli prąd z tabliczki maszyny wypada między dwoma wierszami, wybierz większy przekrój. Żyły pracują chłodniej, spadek napięcia maleje, a kabel dłużej wytrzymuje użytkowanie. Zbyt mały przekrój kosztuje więcej w wymianie przewodów niż zaoszczędzona miedź.
Jakie założenia rzeczywiście przyjmuje tabela przekrojów kabli spawalniczych?
Publikowane tabele zależą od temperatury żyły, temperatury otoczenia, cyklu pracy i dopuszczalnego spadku napięcia. IEWC omawia temperaturę żyły 60 °C i otoczenia 40 °C, natomiast 60 % dotyczy tabeli długości obwodu wtórnego. Nie łącz ich z wartościami z oddzielnej tabeli pracy ciągłej. Stosuj warunki podane dla konkretnej tabeli i kabla.
Ma to większe znaczenie, niż się wydaje. Dwie znane tabele mogą różnić się o pełen stopień przekroju dla tego samego prądu i żadna nie musi być błędna — przyjęły po prostu inne warunki. Przed użyciem tabeli obciążalności kabla spawalniczego sprawdź jej podstawę. Jeśli jej nie podano, traktuj liczby orientacyjnie i zweryfikuj je ze źródłem, które określa warunki.
Łatwo przeoczyć jeszcze jedno ograniczenie. Tabele doboru według długości, takie jak publikowane przez Direct Wire, opracowano dla wyłącznie obwodu wtórnego, przy dopuszczalnym spadku 4-volt. Wyraźnie nie są przeznaczone do zastosowań 600 V. Dobieranie przewodu zasilania pierwotnego z tabeli przewodów spawalniczych jest błędem przepisowym i bezpieczeństwa, a nie zachowawczym uproszczeniem.
Jak długość kabla zmienia wymagany przekrój?
Dłuższy obwód oznacza większą rezystancję, większy spadek napięcia i mniejsze użyteczne napięcie łuku na detalu. Tabele wymagają większej żyły wraz ze wzrostem łącznej długości: maszyna wymagająca 2 AWG przy 50 feet może potrzebować 2/0 lub więcej, gdy obwód osiągnie 150 feet przy tym samym prądzie.
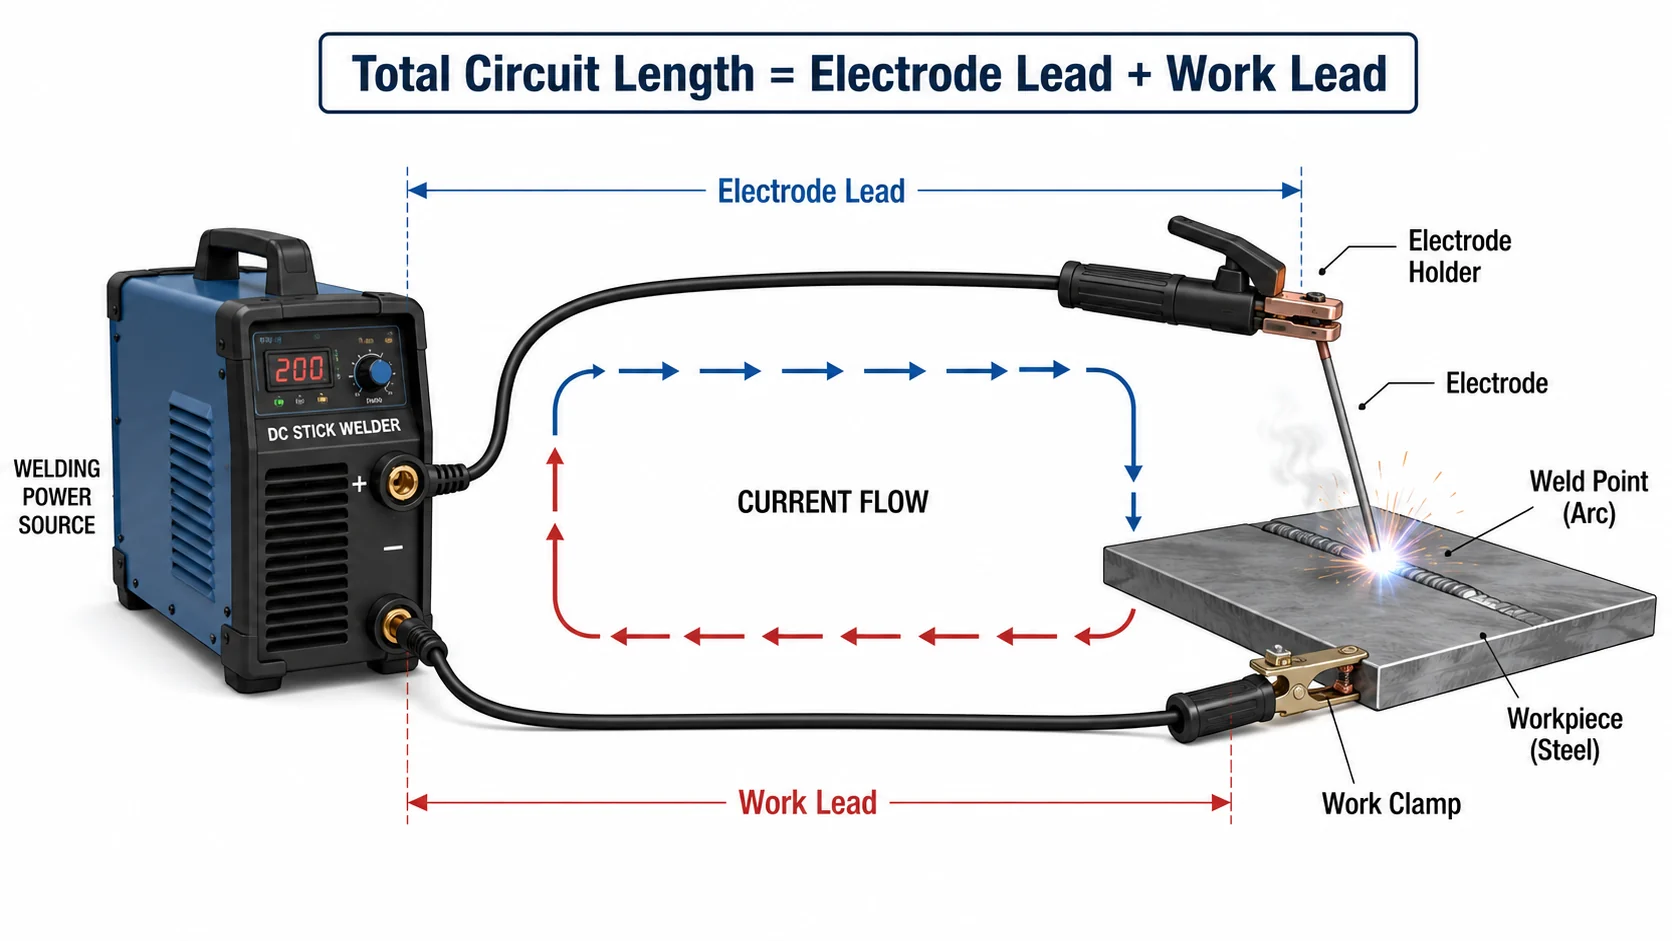
Zmierz cały obwód, nie bęben. Dodaj przewód elektrodowy i powrotny. Przewód elektrodowy 75-foot i powrotny 75-foot tworzą obwód 150-foot, a dobór jak dla 75 feet zmusi operatora do walki z niestabilnym łukiem i obwiniania maszyny.
Problem narasta stopniowo i dlatego pozostaje niezauważony. Spadek napięcia nie wyzwala żadnego zabezpieczenia. Objawia się trudnym zajarzaniem, nierównym przetopem i cichym zwiększaniem prądu przez operatora w celu kompensacji — co dodatkowo obciąża zbyt cienki kabel.
Jak cykl pracy zmienia wymagany przekrój?
Cykl pracy oznacza część dziesięciominutowego okresu, przez którą spawarka łukowa może pracować przy określonym prądzie wyjściowym bez przekroczenia granicy cieplnej. Wpływa na nagrzewanie, lecz należy rozróżniać przewody wtórne i zasilające. NEC Article 630 zawiera przepisy dotyczące przewodów zasilających; Table 630.31(A)(2) dotyczy zgrzewarek oporowych, a nie ogólnego doboru przewodów wtórnych spawania łukowego.
W praktyce dwa warsztaty z identycznymi maszynami mogą potrzebować różnych kabli. Maszyna 300 A przy cyklu pracy 60 % w gnieździe produkcyjnym i ta sama maszyna przy 20 % na stanowisku utrzymania ruchu nie powodują takiego samego obciążenia cieplnego przewodu.
Tabela może zakładać cykl pracy 60 %. Wyższy cykl wymaga osobnej weryfikacji. Dla stałego okablowania zasilającego stosuj właściwe przepisy Article 630 i dane wejściowe/tabliczki maszyny; nie stosuj tabeli przewodów wtórnych ani mnożnika zgrzewarki oporowej do innego obwodu. Potwierdź lokalnie obowiązującą edycję i wymagania instalacyjne.
Czym jest UL 1276 i czy dotyczy Twojego kabla?
UL 1276 to północnoamerykański Outline of Investigation, czyli dokument określający zasady oceny kabla spawalniczego, a nie ogólne zezwolenie instalacyjne. Zakres konstrukcji obejmuje kable jednożyłowe od 8 AWG do 500 kcmil do obwodów wtórnych spawarek elektrycznych według NEC Article 630, o parametrach 60, 75, 90 lub 105 °C przy 100 lub 600 volts. Nie jest to zalecenie doboru przekroju; potwierdź dokładną edycję i zakres dopuszczenia.
Istnieje ważne ograniczenie. Kabel spawalniczy UL Listed spełniający UL 1276 nie jest dopuszczony do instalacji stałej ani jako przewód przenośny ogólnego przeznaczenia, chyba że ma dodatkowe dopuszczenie do tego zastosowania. Kabel spawalniczy jest giętki, wytrzymały i odporny na ścieranie, co zachęca do używania go w zadaniach, do których nigdy go nie dopuszczono. Taka zachęta nie jest dopuszczeniem. Jeśli trasa wymaga przewodu przenośnego ogólnego przeznaczenia zamiast spawalniczego, do tego służą typy przewodów UL 62 — Przewód SJOOW 300 V do lżejszych warunków pracy do lżejszych zastosowań, a powyżej SOOW 600 V.
Tworząc specyfikację, rozdziel trzy pytania: według jakiej normy wykonano konstrukcję, jakie dopuszczenia rzeczywiście obejmują konkretny numer części i które zaakceptuje właściwy organ. Poproś o numer certyfikatu i jego zakres zamiast logo na karcie danych.
Najkosztowniejsze błędy doboru przekroju
- Dobór według jednego przewodu. Obwód obejmuje oba przewody. Zmniejszenie długości o połowę podwaja błąd.
- Używanie maksymalnego parametru maszyny. Dobieraj do prądu, przy którym spawasz, a następnie sprawdź znamionowe wyjście maszyny — nie najwyższą pozycję pokrętła, której nigdy nie używasz.
- Pomijanie cyklu pracy. Zastosowanie tabeli 60 % do produkcji ciągłej jest zbyt optymistyczne.
- Stosowanie tabeli obwodu wtórnego do instalacji pierwotnej. Inny obwód, inne zasady, inny rozdział przepisów.
- Dobór według średnicy zewnętrznej. Grubość powłoki i klasa żyły różnią się; dwa kable o tej samej średnicy mogą mieć inny przekrój miedzi.
- Pomijanie strat na złączach i zaciskach. Przewód o prawidłowym przekroju z korodującą końcówką nadal powoduje spadek napięcia.
Pytania zakupowe wynikające z doboru
Po ustaleniu przekroju specyfikacja staje się kwestią zakupową. Trzy pytania pojawiają się przy niemal każdym zapytaniu.
Ile muszę zamówić? TEBAOFLEX stosuje minimalną wielkość zamówienia 50 m, a wartość ta dotyczy zarówno konstrukcji niestandardowych, jak i linii standardowych, według stanu na sierpień 2026 r. Ceny zależą od ilości.
Ile to potrwa? Według stanu na sierpień 2026 standardowe terminy realizacji wynoszą od 7 do 45 dni roboczych, zależnie od typu produktu, stanu magazynu i dostosowania. Przed uwzględnieniem terminu w harmonogramie postoju potwierdź aktualny przedział z działem sprzedaży.
Czy mogę sprawdzić przed podjęciem decyzji? Próbki są dostarczane bezpłatnie, a koszt wysyłki pokrywa klient. Tam, gdzie projekt wymaga własnej identyfikacji, TEBAOFLEX oferuje usługę OEM i ODM, w tym nadruk danych Twojej firmy na powłoce kabla, na bębnach i na opakowaniu.
Pytania, na które poradnik nie odpowiada — dopuszczenia na konkretny rynek, mieszanka powłoki do określonych chemikaliów lub konstrukcja poza standardową ofertą — kieruj do zespołu inżynierskiego, nie do tabeli.
Najczęściej zadawane pytania
Czy kabel spawalniczy jest tym samym co akumulatorowy?
Kable spawalnicze i akumulatorowe mimo podobnego wyglądu mają różną budowę. Kabel spawalniczy wykorzystuje drobne druty miedziane do powtarzalnego zginania i gumową powłokę odporną na ścieranie i ciepło. Kabel akumulatorowy zwykle ma grubsze druty i jest przeznaczony do instalacji stałej. Zamiana zmienia zarówno elastyczność, jak i dopuszczoną przydatność.
Czy tabeli przekrojów kabli spawalniczych można użyć do zasilania pierwotnego?
Nie. Tabele kabli spawalniczych zależne od długości opracowuje się dla obwodu wtórnego spawarki przy ograniczonym spadku napięcia, a wydawcy wskazują, że nie wolno stosować ich do zastosowań 600 V. Przewody zasilania pierwotnego dobiera się według właściwych artykułów NEC dla tego obwodu, a nie tabeli przewodów spawalniczych.
Czy większy kabel może powodować problemy?
Przewymiarowanie kosztuje pieniądze, zwiększa ciężar i pogarsza wygodę, zamiast pogarszać parametry elektryczne. Od pewnego momentu operator przez cały dzień zmaga się z przewodem, co także ma koszt bezpieczeństwa. Zwiększ przekrój o jeden stopień dla zapasu, jeśli uzasadnia to długość lub cykl pracy; skok o dwa stopnie bez powodu przynosi zmęczenie zamiast lepszego łuku.
Następny krok
Przed porównaniem numerów części dobierz parametry obwodu i potwierdź cykl pracy. Aby przed zakupem sprawdzić specyfikację względem maszyny i wymaganego zasięgu, prześlij parametry wyjściowe maszyny, łączną długość przewodów i cykl pracy naszemu zespołowi technicznemu oraz poproś o weryfikację przekroju.
Szczegóły konstrukcji przewodów wtórnych znajdziesz w kablu spawalniczym WCT do przewodów wtórnych spawarek łukowych. Szerszą ofertę, do której należy ten produkt, znajdziesz w kable przemysłowe. Jeśli interesują Cię tabele obciążalności, tabeli obciążalności prądowej kabla DLO stosuje tę samą zasadę swobodnego powietrza i kanałów do kabli zasilających, a poradnik kabla H07RN-F obejmuje równoważny giętki przewód gumowy stosowany poza Ameryką Północną.
Źródła
- IEWC, Obciążalność & tabele przekrojów kabli spawalniczych — oddzielne tabele obciążalności i doboru według długości. Nie wolno dowolnie łączyć omówienia temperatury żyły 60 °C / otoczenia 40 °C z podstawą cyklu pracy obwodu wtórnego 60 %; tabela długości przyjmuje spadek napięcia 4-volt. Dostęp: 17 sierpnia 2026.
- UL Standards & Engagement, UL 1276, Outline of Investigation dla kabli spawalniczych — zakres, przedział przekrojów, napięcia i temperatury znamionowe oraz ograniczenie stosowania w instalacjach stałych i jako przewodu przenośnego ogólnego przeznaczenia. Dostęp: 17 sierpnia 2026.
- NFPA 70 National Electrical Code, artykuł 630 i tablica 630.31(A)(2) — mnożniki cyklu pracy dla obciążalności prądowej żył obwodu spawarki.
- Direct Wire & Cable, Tabela obciążalności kabli spawalniczych — struktura doboru według długości i prądu oraz ograniczenie do obwodu wtórnego. Dostęp: 17 sierpnia 2026.