
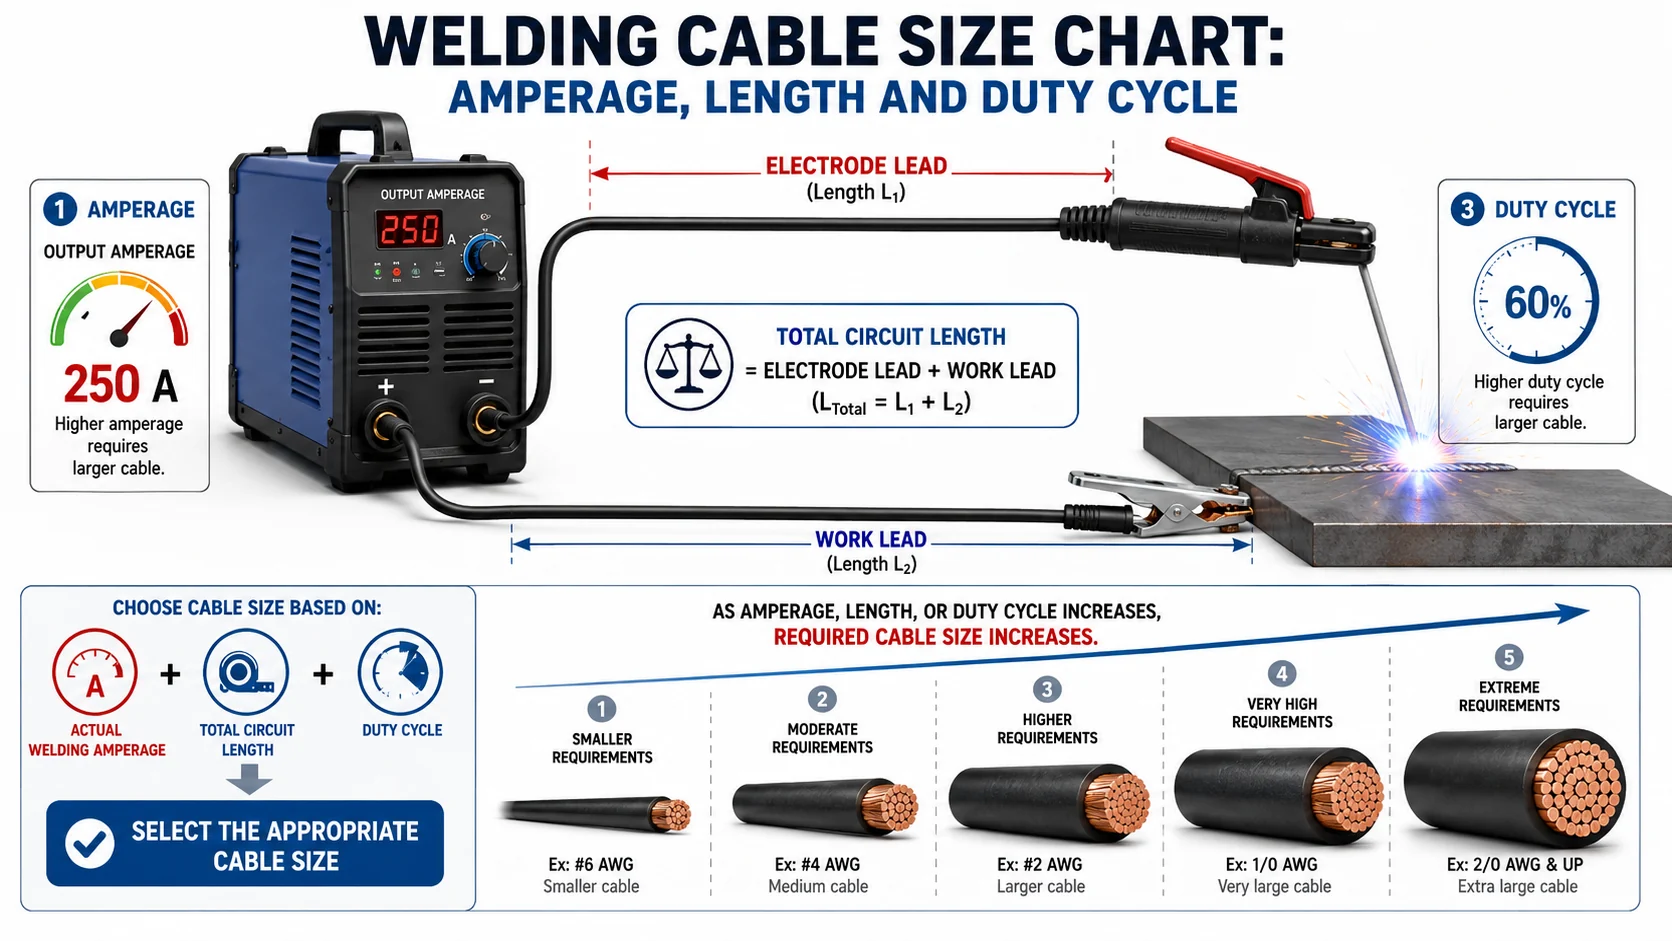
Una tabella delle sezioni dei cavi per saldatura indica il conduttore minimo in grado di trasportare la corrente di uscita della saldatrice lungo la lunghezza effettiva dei cavi, senza surriscaldamento o caduta di tensione eccessiva. La scelta dipende da tre variabili: corrente di uscita, lunghezza totale dei due cavi e ciclo di lavoro della macchina.
In breve: Partite dalla corrente effettivamente usata per saldare, sommate il cavo portaelettrodo e quello di ritorno al pezzo per ottenere la lunghezza totale del circuito, quindi aumentate la sezione secondo gli incrementi di lunghezza. Una macchina da 300 A con un circuito totale di 50 piedi e una da 300 A con un circuito di 200 piedi richiedono specifiche diverse: trattarle allo stesso modo è tra gli errori di dimensionamento più comuni e costosi in officina.
Molte tabelle presentano soltanto una griglia di numeri. Questi valori sono validi solo in condizioni che spesso non vengono indicate. La guida riporta i dati e ne chiarisce le ipotesi: una tabella usata al di fuori delle proprie condizioni può portare a scelte errate.
Quale sezione del cavo per saldatura mi serve?
La sezione del cavo per saldatura si sceglie abbinando la portata di corrente del conduttore alla corrente di uscita della saldatrice e aumentando poi la sezione per compensare la lunghezza totale dei cavi e il ciclo di lavoro. A una temperatura del rame di 60 °C e con ambiente a 40 °C, il 2 AWG porta circa 150 A e il 4/0 AWG circa 315 A con un ciclo di lavoro del 60 %.
Questi valori di portata, pubblicati dal distributore IEWC, sono il caso di base. La tabella seguente li abbina all'applicazione a cui ciascuna sezione è realmente adatta, così la decisione non è puramente numerica.
| Sezione | Portata di corrente | Scegliere questa opzione quando |
|---|---|---|
| 2 AWG | 150 A | Carpenteria leggera e media, cavi corti per meno di circa 50 ft totali, macchine fino a circa 150 A |
| 1 AWG | 170 A | Stesso impiego di 2 AWG, ma con lunghezze superiori a 50 ft |
| 1/0 AWG | 200 A | Saldatura ordinaria in officina a elettrodo e MIG a 200 A, oppure macchine da 150 A con cavi lunghi |
| 2/0 AWG | 235 A | Carpenteria strutturale più pesante o macchine da 200 A con cavi oltre 100 ft |
| 3/0 AWG | 275 A | Macchine ad alta potenza con grande raggio d'azione in officina o nel piazzale |
| 4/0 AWG | 315 A | Lavori prolungati ad alta corrente, circuiti lunghi, impianti automatizzati e postazioni con più operatori |
Se la corrente di targa della macchina cade tra due righe, scegliete la sezione maggiore. I conduttori lavorano a temperature inferiori, la caduta di tensione diminuisce e il cavo resiste più a lungo alla movimentazione. Il sottodimensionamento può costare più in cavi sostitutivi di quanto si sia risparmiato in rame.
Quali ipotesi stanno alla base di una tabella delle sezioni dei cavi per saldatura?
Le tabelle dipendono da temperatura del conduttore, temperatura ambiente, ciclo di lavoro e caduta di tensione ammessa. IEWC tratta il conduttore a 60 °C e l'ambiente a 40 °C, mentre il 60 % appartiene alla tabella delle lunghezze del circuito secondario. Non combinate queste indicazioni con i valori della tabella separata per servizio continuo. Usate le condizioni dichiarate per la tabella e il cavo specifici.
La differenza è rilevante: due tabelle note possono indicare sezioni diverse di un'intera misura per la stessa corrente senza essere errate, perché assumono condizioni differenti. Prima di utilizzare una tabella di portata per cavi da saldatura, cercatene la base dichiarata. Se manca, considerate i valori indicativi e verificateli su una fonte che specifichi le condizioni.
Un'altra limitazione può sfuggire facilmente. Le tabelle di dimensionamento in funzione della lunghezza, come quelle pubblicate da Direct Wire, sono ricavate per il solo circuito secondario, con una caduta di tensione ammessa di 4 volt. Sono espressamente escluse le applicazioni a 600 V. Usare una tabella dei cavi secondari di saldatura per dimensionare un conduttore di alimentazione primario è un errore normativo e di sicurezza.
Come influisce la lunghezza sulla sezione necessaria?
Circuiti più lunghi comportano maggiore resistenza, maggiore caduta di tensione e minore tensione d'arco disponibile sul pezzo. Le tabelle ne tengono conto richiedendo sezioni maggiori all'aumentare della lunghezza totale: una macchina che richiede 2 AWG a 50 piedi può necessitare di 2/0 o più a 150 piedi, a parità di corrente; restano determinanti le condizioni della tabella applicabile.
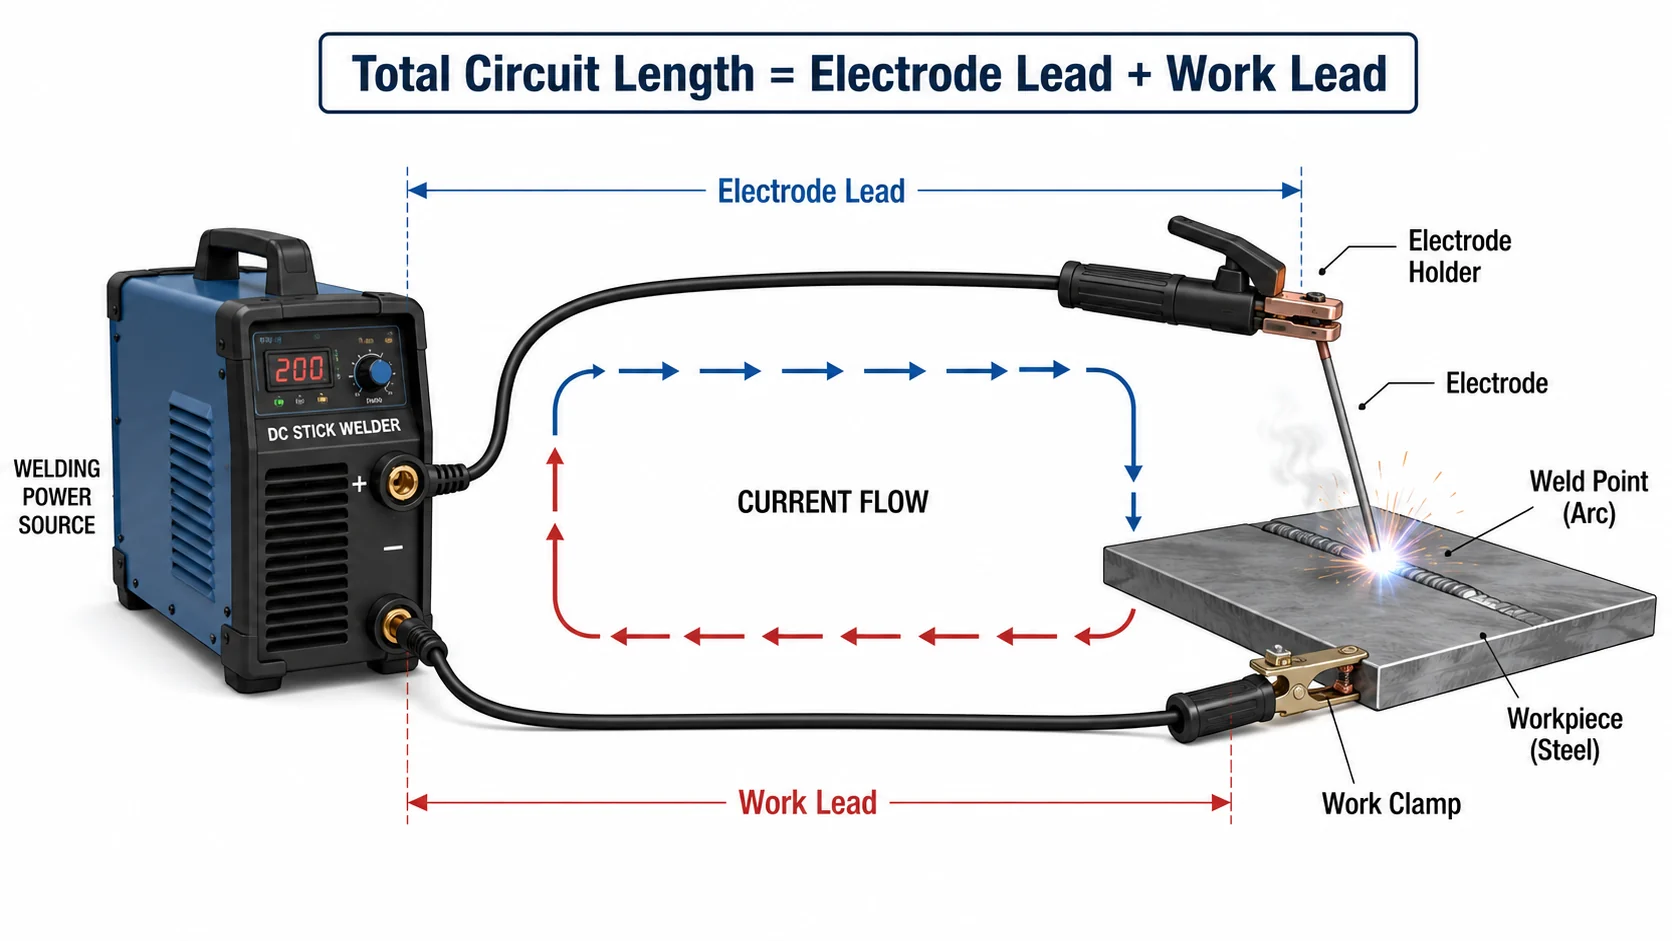
Misurate il circuito completo , non la bobina. Sommate il cavo portaelettrodo e quello di ritorno al pezzo. Un cavo portaelettrodo da 75 piedi e un cavo di ritorno da 75 piedi formano un circuito di 150 piedi; dimensionarlo come se fosse di 75 piedi può causare un arco instabile che l'operatore attribuisce erroneamente alla macchina.
Il problema si sviluppa gradualmente e per questo può passare inosservato. La caduta di tensione da sola non fa intervenire una protezione. Si manifesta con inneschi difficili, penetrazione irregolare e un aumento della corrente da parte dell'operatore per compensare, che carica ulteriormente il cavo sottodimensionato.
Come influisce il ciclo di lavoro sulla sezione necessaria?
Il ciclo di lavoro indica la parte di un periodo di dieci minuti durante la quale una saldatrice ad arco può funzionare a una determinata uscita senza superare il limite termico. Influisce sul riscaldamento, ma occorre distinguere i cavi secondari dai conduttori di alimentazione. NEC Article 630 contiene disposizioni per questi ultimi; Table 630.31(A)(2) riguarda le saldatrici a resistenza e non è una regola generale per dimensionare i cavi secondari della saldatura ad arco.
In pratica, due officine con macchine identiche possono richiedere cavi diversi. Una macchina da 300 A con ciclo di lavoro del 60 % in una cella produttiva non impone al cavo lo stesso carico termico della medesima macchina al 20 % in un'area di manutenzione.
Una tabella può assumere un ciclo di lavoro del 60 %. Un impiego più intenso richiede una verifica separata. Per l'alimentazione fissa, applicate le disposizioni pertinenti di Article 630 e i dati di ingresso o di targa della macchina; non trasferite una tabella dei cavi secondari o un coefficiente per saldatrici a resistenza a un circuito diverso. Confermate l'edizione localmente applicabile e i requisiti di installazione.
Che cos'è UL 1276 e si applica al vostro cavo?
UL 1276 è la norma nordamericana per i cavi da saldatura. Copre le costruzioni unipolari da 8 AWG a 500 kcmil destinate ai circuiti secondari delle saldatrici elettriche secondo l'articolo 630 del NEC, con classificazione 60, 75, 90 o 105 °C a 100 o 600 volt. Definisce che cosa sia il cavo, non quanto grande debba essere il vostro.
Esiste una limitazione rilevante. Un cavo da saldatura UL Listed conforme a UL 1276 non è approvato per cablaggio fisso o come cordone mobile per uso generale, salvo che possieda un'ulteriore approvazione per tale impiego. I cavi per saldatura sono flessibili, robusti e resistenti all'abrasione, ma queste qualità non sostituiscono l'approvazione per un uso diverso. Quando serve un cordone mobile per uso generale, occorre valutare i tipi pertinenti secondo UL 62 — cordone SJOOW per servizio leggero da 300 V per il servizio più leggero, e SOOW a 600 V per la categoria superiore.
Nella specifica distinguete tre domande: secondo quale norma è realizzata la costruzione, quali approvazioni possiede davvero il codice articolo specifico e quali sono accettate dall'autorità competente. Richiedete numero del certificato e relativo ambito, non soltanto un logo sulla scheda tecnica.
Gli errori di dimensionamento più costosi
- Considerare un solo cavo. Il circuito comprende entrambi i cavi. Dimezzare la lunghezza considerata porta a un dimensionamento errato.
- Usare soltanto il valore massimo della macchina. Dimensionate il cavo per la corrente di saldatura prevista e verificate anche l'uscita nominale della macchina. Il solo valore massimo della manopola, raramente usato, non è una base completa di dimensionamento.
- Ignorare il ciclo di lavoro. Una tabella al 60 % è ottimistica per un impiego produttivo continuo.
- Riutilizzare una tabella del circuito secondario per il cablaggio primario. Circuito diverso, regole diverse, sezione normativa diversa.
- Scegliere in base al diametro esterno. Spessore della guaina e classe di cordatura variano; due cavi con lo stesso diametro possono avere sezioni di rame diverse.
- Dimenticare le perdite nei connettori e nei morsetti. Anche un cavo correttamente dimensionato presenta una caduta di tensione aggiuntiva con un capocorda corroso.
Le domande che ne derivano per l'acquisto
Una volta definita la sezione, si passa agli aspetti di acquisto. Tre domande ricorrono in quasi ogni richiesta.
Qual è la quantità minima da ordinare? Ad agosto 2026, TEBAOFLEX applica una quantità minima d'ordine di 50 m, sia per costruzioni personalizzate sia per linee standard. Il prezzo varia in funzione della quantità.
Quanto tempo richiede la consegna? Ad agosto 2026, i tempi standard vanno da 7 a 45 giorni lavorativi, a seconda del tipo di prodotto, delle scorte e della personalizzazione. Confermate la tempistica attuale con il team commerciale prima di inserirla nel programma di fermo impianto.
Posso verificare il cavo prima di impegnarmi? I campioni sono gratuiti, con spedizione a carico del cliente. Per i progetti che richiedono una propria identificazione, TEBAOFLEX offre servizi OEM e ODM, inclusa la stampa dei dati aziendali sulla guaina del cavo, sulle bobine e sull'imballaggio.
Le domande sulle approvazioni per un mercato specifico, sulla mescola della guaina per una determinata esposizione chimica o su costruzioni fuori gamma standard richiedono il confronto con il team tecnico, non una semplice tabella.
Domande frequenti
Il cavo per saldatura è uguale al cavo per batteria?
Pur somigliandosi, i cavi per saldatura e per batteria hanno costruzioni diverse. I primi usano rame a fili sottili per flessioni ripetute e una guaina elastomerica resistente ad abrasione e calore. I cavi per batteria hanno generalmente fili più grossi e sono specificati per installazioni fisse. La sostituzione modifica sia la flessibilità sia l'idoneità coperta dalle approvazioni.
Posso usare una tabella delle sezioni dei cavi per saldatura per l'alimentazione primaria?
No. Le tabelle dei cavi per saldatura basate sulla lunghezza si riferiscono al circuito secondario della saldatrice con una caduta di tensione limitata; gli editori ne escludono l'impiego per applicazioni a 600 V. I conduttori di alimentazione primaria si dimensionano secondo gli articoli NEC pertinenti al circuito, non con una tabella dei cavi di saldatura.
Un cavo più grande può creare problemi?
Il sovradimensionamento aumenta soprattutto costo, peso e difficoltà di movimentazione. Oltre un certo punto l'operatore deve maneggiare un cavo pesante per tutta la giornata, con possibili conseguenze sulla sicurezza. Aumentate di una misura come margine quando lunghezza o ciclo di lavoro lo giustificano; salire di due misure senza motivo può aggiungere fatica senza migliorare l'arco.
Passo successivo
Dimensionate prima il circuito e confermate il ciclo di lavoro, poi confrontate i codici articolo. Per una verifica prima dell'acquisto, inviate al nostro team tecnico l'uscita della macchina, la lunghezza totale dei cavi e il ciclo di lavoro: la valutazione potrà così tenere conto della macchina e della distanza da coprire.
Per i dettagli costruttivi dei cavi secondari, consultate cavo per saldatura WCT per i collegamenti secondari delle saldatrici ad arco. Per la gamma più ampia a cui appartiene, consultate Cavi industriali. Se siete arrivati qui cercando tabelle di portata, la tabella della portata di corrente dei cavi DLO applica ai cavi di potenza la stessa distinzione tra posa in aria libera e in condotto, mentre la guida al cavo H07RN-F tratta l'equivalente flessibile in gomma utilizzato fuori dal Nord America.
Fonti
- IEWC, Welding Cable Ampacity & Size Charts — tabelle distinte di portata e selezione per lunghezza. Le indicazioni su conduttore a 60 °C / ambiente a 40 °C e ciclo di lavoro secondario del 60 % non vanno combinate indiscriminatamente; la tabella delle lunghezze assume una caduta di 4 volt. Consultato il 17 agosto 2026.
- UL Standards & Engagement, UL 1276, documento di indagine tecnica per i cavi da saldatura — ambito, gamma delle sezioni, tensioni e temperature nominali e restrizioni per cablaggio fisso e cordoni mobili per uso generale. Consultato il 17 agosto 2026.
- NFPA 70 National Electrical Code, Articolo 630 e Tabella 630.31(A)(2) — moltiplicatori del ciclo di lavoro per la portata di corrente dei conduttori dei circuiti di saldatura.
- Direct Wire & Cable, Welding Cable Ampacity Chart — dimensionamento in funzione di lunghezza e corrente e limitazione al circuito secondario. Consultato il 17 agosto 2026.