
Wireline-Kabel für Sauergasbedingungen
Bewehrung aus S75 / S77 / MP35N-Legierung · vernickelter Kupferleiter · 5.69–8.18 mm · 21.4–48.9 kN · FEP/ETFE laut Quelle bis 260 °C · für Bohrungen mit H2S und CO2 unter Prüfung der Grenzwerte und des Anwendungsbereichs von NACE MR0175.
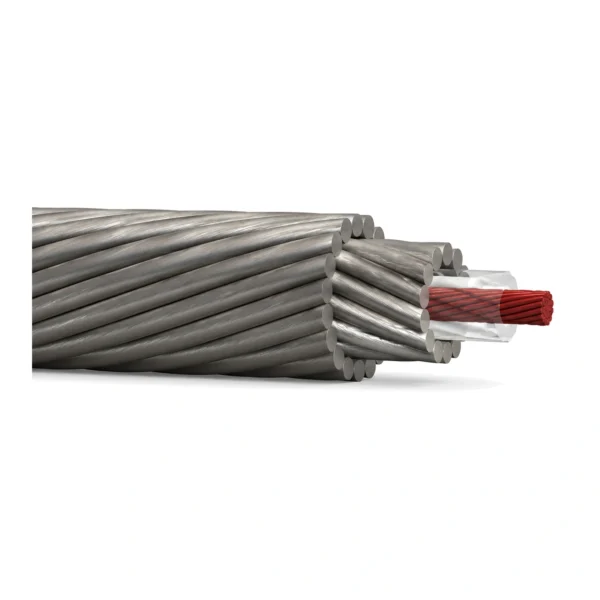
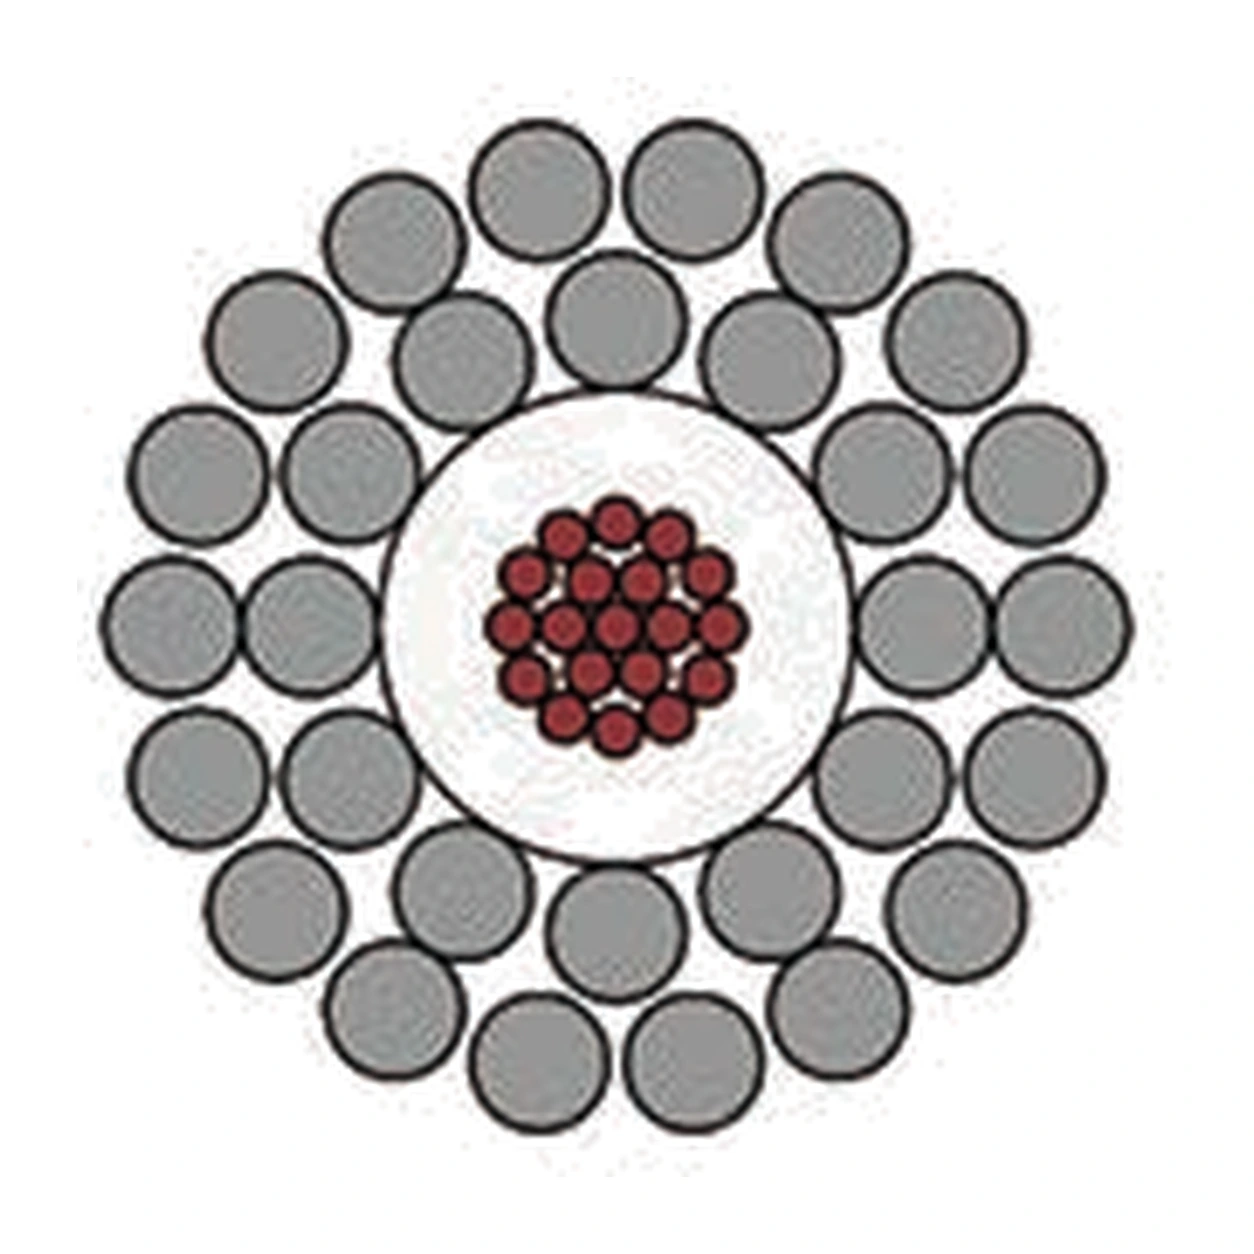
Bei der hier beschriebenen Sauergasausführung ersetzt eine korrosionsbeständige Legierung die verzinkte Stahlbewehrung des herkömmlichen Messkabels; statt blankem Kupfer wird vernickeltes Kupfer verwendet. Alles andere — die gegenläufige Doppelbewehrung, die Fluorpolymerisolierung, die Geometrie — bleibt gleich.
Schwefelwasserstoff kann zusammen mit Wasser und weiteren Betriebsbedingungen Korrosion und wasserstoffbedingte Versprödung begünstigen. Beschädigte Zinkschichten und Bewehrungsdrähte können zu Drahtbrüchen beim Bergen führen. Ein äußerlich unauffälliges Kabel ist deshalb nach einem Sauergaseinsatz nicht automatisch wieder einsatzfähig; ein Versagen kann den Verlust des Werkzeugstrangs verursachen.
Ein Grenzwert muss im zugehörigen Norm- und Umgebungsbereich angewendet werden. NACE MR0175 / ISO 15156 enthält Kriterien zur Werkstoffauswahl bei einem H2S-Partialdruck ab 0.05 psia (0.3 kPa) im jeweils zutreffenden Anwendungsbereich. Zur Berechnung wird die H2S-Konzentration in ppm mit dem absoluten Bohrlochdruck in psi multipliziert und durch eine Million geteilt. Ab 0.05 ist die einschlägige Sauergas-Werkstoffbewertung erforderlich; der Wert allein entscheidet nicht über die Eignung jeder verzinkten Bewehrung. Die Registerkarte „Normen“ zeigt die Berechnung und erläutert den Fehler bei fehlendem Divisor.
Die Legierungsbewehrung ist in drei Werkstoffqualitäten vorgesehen — S75 Nickel-Chrom, S77 Nickel-Eisen und MP35N Kobalt-Nickel-Chrom-Molybdän — in vier Durchmessern von 7/32″ bis 5/16″. Bei den verglichenen Ausführungen sinkt die Bruchkraft; der DC-Widerstand der Bewehrung steigt auf das Vier- bis Sechsfache. Dabei geht’s um den Stromkreis, wenn die Bewehrung als Rückleiter dient. Beide Auswirkungen stehen in der Registerkarte „Technische Daten“.
Senden Sie eine aktuelle Fluidanalyse, den Bohrlochsohlendruck und die Temperatur — dieselben drei Werte, die maßgeblich sind für die Werkstoffauswahl überall sonst in unserem Leitung für Öl und Gas Sortiment. Ohne Fluidanalyse lässt sich auch von uns keine belastbare Werkstoffempfehlung für dieses Kabel abgeben.
Aufbau
Die drei Bewehrungslegierungen
| Werkstoffqualität | Legierungsfamilie | Eisengehalt | Geeigneter Einsatzbereich |
|---|---|---|---|
| GIPS / GEIPS | Verzinkter hochfester Seildrahtstahl | Stahl — verzinkt | Für nicht saure Bedingungen vorgesehen; Eignung auch unterhalb des NACE-Grenzwerts prüfen. |
| S75 | Nickel-Chrom | Niedrig | Mäßige Konzentration von H2S und CO2, mäßige Temperatur |
| S77 | Nickel-Eisen | Niedrig | Stark korrosive Bedingungen |
| MP35N | Kobalt-Nickel-Chrom-Molybdän | Nahe null | Die aggressivsten Bohrungen — bestes Verhältnis von Festigkeit zu Korrosionsbeständigkeit der drei |
Der Eisengehalt allein bestimmt nicht die Korrosionsbeständigkeit. H2S greift Eisen an; je weniger Eisen die Bewehrung enthält, desto weniger gibt es anzugreifen. MP35N ist nahezu eisenfrei, weshalb es Bedingungen übersteht, die die anderen erledigen.
Vernickelter Leiter
Die hier beschriebenen Sauergasausführungen verwenden vernickeltes statt blankem Kupfer. Im Betrieb kann die Bewehrung die Isolierung durch Druckbeanspruchung beschädigen. Bei einer Undichtigkeit kann Bohrlochfluid eindringen und den Kupferleiter H2S über die gesamte geflutete Länge aussetzen — nicht an einer einzigen Stelle. Die Vernickelung verschafft die Zeit, es zu bemerken.
Isolierung
Zweischichtiges FEP/ETFE bei 260 °C bei allen Sauergasausführungen: Das FEP übernimmt die dielektrische Aufgabe, die ETFE-Haut liegt zur Bewehrung hin und nimmt die Quetschung auf. Für Bohrungen, die heißer als 260 °C sind, siehe die Hochtemperatur-Wireline-Kabel Seite.
Unveränderte Grundmerkmale — und ein Unterschied
Laut Vergleichsdaten entsprechen Drahtanzahl, Drahtdurchmesser und fertiger OD der verzinkten Ausführung derselben Größe — 12 Drähte innen und 18 außen, gleiche Schlaggeometrie. Die tatsächliche Eignung für vorhandene Trommeln und Seilscheiben ist anhand der freigegebenen Zeichnung und Betriebsdaten zu bestätigen.
Beim Leiter gibt es Abweichungen. Bei zwei der vier Größen verwendet die Legierungsausführung einen anderen Leiter als die verzinkte: Der 7/32″ geht von 16 AWG 19-drähtig auf 18 AWG 7-drähtig über, und der 9/32″ von 15 AWG auf 16 AWG. Der Leiterwiderstand steigt entsprechend — von 13.1 auf 22.0 Ω/km beim 7/32″. Er steht in der Spezifikationstabelle, wird aber leicht übersehen, wenn man Bewehrungsgüten vergleicht und annimmt, der Rest des Kabels sei unverändert geblieben.
Anwendungen
Sauergas- und saure Ölbohrungen sowie CO2-reiche Bohrungen mit anderen, ebenfalls zu bewertenden Korrosionsmechanismen.
| Bedingung | Auswirkungen auf verzinkte Bewehrung | Werkstoffqualität |
|---|---|---|
| H2S unterhalb des NACE-Grenzwerts | Das Zink hält; der Stahl übersteht es mit Fett und guter Praxis | GIPS — herkömmliche Kabelausführung |
| H2S bei einem Partialdruck ab 0.05 psia | Abbau der Zinkschicht und wasserstoffbedingte Versprödung möglich — Drahtbruchrisiko bewerten | Mindestens S75 |
| Hohe Konzentration von H2S zusammen mit Chloriden und Wärme | Lochkorrosion und Spannungsrissbildung können sich verstärken | S77 oder MP35N |
| Hoher CO2 -Partialdruck | Süßgaskorrosion — allgemeiner Metallabtrag statt Rissbildung | S75 oder S77 |
| Sauergas, große Tiefe und schwerer Werkzeugstrang | Korrosion und Last gemeinsam bewerten; Festigkeitsverlust in die Auslegung einbeziehen | MP35N |
| CO2 -Injektions- und Speicherbohrungen | Dauerhafte CO2 -Exposition, häufig in Gegenwart von Wasser | S75 oder S77 |
Was eine Legierungsbewehrung nicht automatisch verbessert
Sie erhöht die Temperaturklasse nicht — das ist Aufgabe der Isolierung. Sie macht das Kabel nicht stärker; sie macht es schwächer. Und sie beseitigt nicht die Notwendigkeit, das Kabel nach einem Sauergaseinsatz zu waschen und zu prüfen.
Technische Daten
Legierungsbewehrte Ausführungen nach Größe
| Querschnitt | Werkstoffqualität | Bruchlast | Betriebslast | Leiter Rdc | Bewehrung Rdc | Gewicht im Wasser |
|---|---|---|---|---|---|---|
| 7/32″ (5.690 mm) | S75 | 21.4 kN (4,800 lbf) | 10.7 kN | 22.0 Ω/km | 59.4 Ω/km | 120 kg/km |
| S77 | 23.1 kN (5,200 lbf) | 11.6 kN | 22.0 Ω/km | 72.2 Ω/km | 120 kg/km | |
| MP35N | 23.1 kN (5,200 lbf) | 11.6 kN | 22.0 Ω/km | 72.2 Ω/km | 132 kg/km | |
| 1/4″ (6.553 mm) | S75 | 26.7 kN (6,000 lbf) | 13.3 kN | 14.4 Ω/km | 44.3 Ω/km | 161 kg/km |
| S77 | 28.9 kN (6,500 lbf) | 14.5 kN | 14.4 Ω/km | 54.2 Ω/km | 160 kg/km | |
| MP35N | 28.9 kN (6,500 lbf) | 14.5 kN | 14.4 Ω/km | 56.2 Ω/km | 171 kg/km | |
| 9/32″ (7.315 mm) | S75 | 36.5 kN (8,200 lbf) | 18.2 kN | 13.1 Ω/km | 32.8 Ω/km | 203 kg/km |
| S77 | 36.5 kN (8,200 lbf) | 18.2 kN | 13.1 Ω/km | 32.8 Ω/km | 203 kg/km | |
| MP35N | 40.9 kN (9,200 lbf) | 20.5 kN | 13.1 Ω/km | 32.8 Ω/km | 215 kg/km | |
| 5/16″ (8.179 mm) | S75 | 46.3 kN (10,400 lbf) | 23.1 kN | 10.8 Ω/km | 29.5 Ω/km | 250 kg/km |
| S77 | 46.3 kN (10,400 lbf) | 23.1 kN | 10.8 Ω/km | 36.0 Ω/km | 250 kg/km | |
| MP35N | 48.9 kN (11,000 lbf) | 24.5 kN | 10.8 Ω/km | 36.0 Ω/km | 262 kg/km |
Alle Ausführungen: FEP/ETFE-Isolierung, 260 °C, 457 MΩ·km Mindestisolationswiderstand, gleicher Außendurchmesser und gleicher Mindest-Seilscheibendurchmesser wie beim verzinkten Kabel dieser Größe.
Auswirkungen des Wechsels: zuerst die Festigkeit
| Querschnitt | Verzinkt | S75 | S77 / MP35N | Größter Verlust im Vergleich |
|---|---|---|---|---|
| 7/32″ | 24.9 kN | 21.4 kN | 23.1 kN | −14 % |
| 1/4″ | 31.1 kN | 26.7 kN | 28.9 kN | −14 % |
| 9/32″ | 44.5 kN | 36.5 kN | 40.9 kN | −18 % |
| 5/16″ | 50.3 kN | 46.3 kN | 48.9 kN | −8 % |
Werkzeugstrang und zulässige Last vor dem ersten Sauergaseinsatz neu berechnen. Ein Festigkeitsverlust von 18 % bei 9/32″ verringert die verfügbare Sicherheitsreserve — er darf nicht ohne neue Last- und Sicherheitsbewertung als bereits abgedeckt gelten.
Auswirkungen des Wechsels: die Bewehrung als Rückleiter
Bei den verglichenen Ausführungen hat die Legierungsbewehrung den vier- bis sechsfachen DC-Widerstand der verzinkten Stahlbewehrung. Beim beschriebenen Einleitersystem führt die Bewehrung den gesamten Rückstrom. Das ist die Zahl, die die Leute überrascht, weil niemand die Bewehrung als Bestandteil des Stromkreises betrachtet, bis die Telemetrie auszufallen beginnt.
| Querschnitt | Bewehrung Rdc, verzinkt | Bewehrung Rdc, Legierung | Faktor |
|---|---|---|---|
| 7/32″ | 14.4 Ω/km | 59.4 – 72.2 Ω/km | 4.1 – 5.0 × |
| 1/4″ | 9.84 Ω/km | 44.3 – 56.2 Ω/km | 4.5 – 5.7 × |
| 9/32″ | 9.2 Ω/km | 32.8 Ω/km | 3.6 × |
| 5/16″ | 6.9 Ω/km | 29.5 – 36.0 Ω/km | 4.3 – 5.2 × |
Beispiel für eine 5,000 m lange 1/4″-Ausführung: Der Schleifenwiderstand ist die Summe aus Leiter- und Bewehrungswiderstand:
| Aufbau | Leiter | Bewehrung | Schleifenwiderstand bei 5,000 m |
|---|---|---|---|
| Verzinkt, blankes Kupfer | 13.1 Ω/km | 9.84 Ω/km | 115 Ω |
| MP35N, vernickeltes Kupfer | 14.4 Ω/km | 56.2 Ω/km | 353 Ω |
Der dreifache Schleifenwiderstand ergibt bei gleichem Werkzeugstrom den dreifachen Spannungsfall. Spannungsreserve der Oberflächenversorgung und Telemetriebudget vor der Bestellung prüfen — ein mit verzinktem Kabel ausreichend versorgtes Werkzeug kann an der Legierungsausführung zu wenig Spannung erhalten.
Normen und Auswahl
Grenzwert und zugehöriger Normbereich
NACE MR0175 / ISO 15156 enthält Kriterien zur Werkstoffauswahl bei einem H2S-Partialdruck ab 0.05 psia (0.3 kPa) in der Gasphase, im jeweils zutreffenden Anwendungsbereich. Der Partialdruck ergibt sich aus Stoffmengenanteil mal absolutem Gesamtdruck:
| Schritt | Berechnung |
|---|---|
| 1 | H2S-Partialdruck (psia) = (H2S in ppm ÷ 1,000,000) × absoluter Bohrlochdruck in psia |
| 2 | Mit 0.05 psia vergleichen |
| 3 | Ab 0.05 → die zutreffende Sauergas-Werkstoffbewertung durchführen; verzinkte Bewehrung nicht allein anhand dieses Werts zulassen oder ausschließen. |
Rechenbeispiel
Beispiel mit 4,000 psi absolutem Bohrlochdruck und 50 ppm H2S: (50 ÷ 1,000,000) × 4,000 = 0.20 psia. Das Vierfache des Grenzwerts — Legierungsbewehrung. Dieselben 50 ppm in einer Bohrung mit 500 psi ergeben 0.025 psia, unterhalb des Grenzwerts, und eine verzinkte Bewehrung mit ordnungsgemäßer Fettung ist vertretbar. Für den Partialdruck sind Konzentration und absoluter Druck gemeinsam erforderlich; die Werkstoffauswahl berücksichtigt weitere Umgebungsfaktoren.
Hinweis zur verkürzten Faustformel
Die verkürzte Faustformel “ppm × psi ≥ 0.05, verzinkte Bewehrung vermeiden” fehlt um den Umrechnungsfaktor eine Million — Schon 1 ppm bei 1 psi würde sie erfüllen. Die ÷ 1,000,000 ist der fehlende Umrechnungsschritt. Damit stimmt die Partialdruckberechnung; die vollständigen normativen Werkstoff- und Umgebungsbedingungen müssen zusätzlich geprüft werden.
CO2
Eine weitere in der Quelle genannte Faustformel betrifft CO2 : Prozentkonzentration als Anteil × absoluter Bohrlochdruck in psi; die Quelle nennt etwa 130 psia CO2 -Partialdruck als Orientierungswert. CO2 kann in Gegenwart von Wasser Metallabtrag und weitere Korrosionsformen verursachen — die Schwere ist umgebungsabhängig; daraus folgt keine allgemeine Aussage, dass Schäden weniger kritisch oder stets vorhersagbar sind.
Normen
| Norm | Geltungsbereich |
|---|---|
| NACE MR0175 / ISO 15156-1 | Allgemeine Grundsätze zur Werkstoffauswahl für Sauergasbedingungen |
| NACE MR0175 / ISO 15156-3 | Korrosionsbeständige Legierungen und ihre qualifizierten Umgebungsgrenzen |
| IEC 60228 | Leiterwiderstandsklasse für den vernickelten Kupfer-Zentralleiter |
Häufige Fragen
Welche Werkstoffqualität ist erforderlich — S75, S77 oder MP35N?
S75 für mäßige Sauergasbedingungen und CO2-Belastung. S77 kommt nach Fluidanalyse für aggressivere Bedingungen infrage; MP35N bei hoher Korrosionsbeanspruchung und schwerem Werkzeugstrang. Die Quelle weist dafür die höchste verbleibende Festigkeit der drei Vergleichslegierungen aus. Auswahl nach qualifiziertem Umgebungsbereich, zulässiger Last und geplanter Einsatzdauer treffen.
Kann ich das verzinkte Kabel weiterverwenden und stärker schmieren?
Geeignete Schmierung ist Teil des Schutz- und Wartungskonzepts. Unterhalb des genannten NACE-Grenzwerts ersetzt sie keine Eignungsprüfung; oberhalb davon macht sie einen ungeeigneten Werkstoff nicht zulässig. Wasserstoffbedingte Versprödung kann im Drahtinneren auftreten und ist nicht mit oberflächlichem Rost gleichzusetzen.
Warum hat sich das Signal mit dem Legierungskabel verschlechtert?
Eine mögliche Ursache ist der höhere Schleifenwiderstand — die verglichene Legierungsbewehrung hat den vier- bis sechsfachen Widerstand der verzinkten Ausführung und bildet im beschriebenen Einleitersystem den Rückweg. Auch Versorgung, Anschlüsse und Telemetriesystem prüfen. Siehe Schleifenwiderstandstabelle unter „Technische Daten“.
Muss das Kabel nach einem Sauergaseinsatz anders behandelt werden?
Nach dem freigegebenen Verfahren reinigen. Legierungsbewehrung ist korrosionsbeständiger, aber nicht unangreifbar; eingeschlossenes Bohrlochfluid kann zwischen den Einsätzen weiter schädigen. Reinigen, trocknen und prüfen — dieselben grundlegenden Wartungsschritte wie bei einem herkömmliches einadriges Wireline-Kabel , angepasst an die tatsächlich aggressive Umgebung.
Welche Angaben benötigen Sie für ein Angebot?
Eine aktuelle Fluidanalyse mit H2S und CO2 in ppm oder Prozent, Bohrlochdruck, Bohrlochtemperatur, Tiefe und Gewicht des Werkzeugstrangs. Ohne Fluidanalyse ist eine belastbare Werkstoffauswahl nicht möglich.
Verwandte Kabeloptionen
Vergleichen Sie diese Kabeloptionen nach der Kombination der Funktionen, Bewegung, Last, Spannung und Übertragungsanforderung.
Einadriges Wireline-Kabel für Bohrlochmessungen
Eine verwandte Kabeloption für eine andere Anwendung oder ein anderes Beanspruchungsprofil.
Produkt ansehen
Ummanteltes Wireline-Kabel für Betrieb ohne Fetteinspritzung
Eine verwandte Kabeloption für eine andere Anwendung oder ein anderes Beanspruchungsprofil.
Produkt ansehen
Hochtemperatur-Wireline-Kabel
Eine verwandte Kabeloption für eine andere Anwendung oder ein anderes Beanspruchungsprofil.
Produkt ansehenKabelempfehlung und Angebot anfordern
Senden Sie die benötigten Funktionen, Kabellänge, mechanische Beanspruchung, Umgebung, Anschlussausführung und Menge. Unser Team prüft die Anwendung vor der Angebotserstellung.
- Geben Sie den Produktnamen oder die SKU sowie die benötigte Kabellänge und Menge an.
- Fügen Sie nach Möglichkeit eine Spezifikation, Zeichnung oder ein Datenblatt bei.