








Tamburlu sarım kablosu mekaniği
Bir tamburlu sarım kablosunda eksenel burulma ve çekme uzaması iç bakır damarları dış kılıfla uyumsuz hale getirdiğinde tirbuşon burkulması (domuz kuyruğu veya Z-kırılması) ve kuş kafesi (birdcaging) deformasyonu oluşur. Dört doğrudan tetikleyici; montaj sırasında sabit makara flanşı üzerinden kablo açılması, sıralı sarım sapma açılarının (fleet angle) 1,5°–2° değerini aşması (veya IEC 60204-1 kapsamında kılavuz açılarının 5° üzerine çıkması), 20 × kablo çapından daha yakın aralıklı ters S-bükümleri ve gömülü burulma önleyici örgüsü bulunmayan kabloda çekme gerilmesinin 15–20 N/mm² sınırını aşmasıdır. Tirbuşon burkulması oluştuktan sonra bakır deformasyonu kalıcıdır: burulmuş bölümü devre dışı bırakın veya kesip çıkarın ve yeni kabloyu sarmadan önce tambur geometrisini düzeltin.
Tirbuşon burkulması, kuş kafesi deformasyonu ve dış kılıf kayması: her deformasyon ne anlatır?
Yeraltı LHD yükleyiciler, tünel açma makineleri (TBM), sondaj kuleleri ve stok sahası geri kazanıcılarında görev yapan bakım ekipleri çoğu zaman her türlü spiral kablo bozulmasını tek bir “tirbuşon burkulması” başlığı altında toplar. Dış şekli tam olarak ayırt etmek; burulmanın montaj gününde mi girdiğini, binlerce hizasız kılavuz makara çevriminde mi biriktiğini yoksa hidrolik tambur aşırı gerilmesinden mi kaynaklandığını ortaya koyar.
| Deformasyon biçimi | Zeminde veya tambur üzerindeki görünümü | Birincil mekanik mekanizma | Tipik olarak yoğunlaştığı bölge |
|---|---|---|---|
| Helisel tirbuşon burkulması (domuz kuyruğu) | Çekme gerilimi düştüğünde kablonun tamamı 3 boyutlu tirbuşon dalgası oluşturur veya sekiz şeklinde halkalara kıvrılır | Montajda sabit flanş üzerinden açmadan veya hizasız kılavuz makaralarda yana yuvarlanmadan kaynaklanan kilitlenmiş eksenel burulma | Yürüyen burulmanın sabit bir kelepçeye dayandığı kılavuz hunisi, dönüş ankrajı veya makine kablo kılavuzunun hemen önünde |
| Bölgesel kuş kafesi (birdcaging) deformasyonu / damar şişkinliği | Dış kılıf 150–400 mm'lik bir aralıkta dışa doğru balonlaşır; ayrı ayrı faz damarları kauçuk üzerinde sırt çıkıntıları oluşturur | Dar ters S-bükümlerinde farklı damar boyu kayması veya takviyesiz tek katmanlı dış kılıf yürümesi | Sabit kablo çorabı, bilezikli (slip-ring) giriş rakoru veya rijit yön değiştirme kasnağının hemen önünde |
| Gevşek halka atması sonrası keskin Z-kırılması | İçinde kopmuş pilot veya topraklama telleri bulunan keskin açılı kırılma ya da yassılaşmış burkulma | Tambur düşük gerginliği veya ani makine yön değişiminin tamburdan gevşek halkalar atması ve ardından yüksek hızlı ani gerdirme darbesi | Merkez besleme dönüş noktasının yakınında veya mobil yükleyici tamburundan çıkan ilk 5–15 m içinde |
| Ağır çekme sonrası düzgün dalgalanma | Dış çap yük altında hafifçe incelir, yük kalktığında ise kablo boyu boyunca dalgalanır | 15–20 N/mm² üzerindeki aşırı çekme yükünün bakırı plastik olarak uzatırken çapraz bağlı elastomerin elastik geri tepmesi | Monospiral tamburların yüksek gerilimli alt göbek sarımları veya uzun mesafe çekilen maden sürükleme hatları |
Bükülü bakır damarlar ve kauçuk dış kılıflar eksenel çekme altında neden burulur?
Çok damarlı her esnek maden ve vinç kablosu helisel bir yapıda üretilir: ince Sınıf 5 veya Sınıf 6 bakır teller demetlenir ya da halat büküm yapılır; yalıtımlı faz, toprak ve pilot damarlar ise merkezi bir dolgu veya beşik etrafında belirli bir büküm adımıyla (hatve) birlikte bükülür. Bu helisel geometri nedeniyle kabloyu düz doğrultuda çekmek, tıpkı bükümlü bir halat çekildiğinde serbest ucunun dönmeye çalışması gibi kablo içinde açılma yönünde bir iç burulma torku oluşturur.
Serbest sarkan bir festoon (askılı araba) halkasında çekme kuvveti ihmal edilebilir düzeydedir ve sıfır burulma torku oluşur. Motorlu veya hidrolik bir tamburda ise her hareket çevriminde iki olay aynı anda gerçekleşir:
- Kasnak sıvazlaması ve dış kılıf kayması: Gerilim altındaki kablo bir kılavuz makara veya yönlendirme kasnağı üzerinde büküldüğünde kablonun dış yayı gerilirken iç yayı sıkışır. Dış kılıf, iç kılıfa kilitlenmiş bir burulma önleyici örgü olmaksızın tek katmanlı takviyesiz bir tüp olarak ekstrüde edilmişse, makara teması kauçuk dış kılıfı damar demetine göre döndürürken sabit uca doğru boyuna yavaşça sıvazlayarak kaydırır.
- Bakırın plastik uzaması ve kauçuğun elastik geri toplaması: Bakır, çapraz bağlı EPR ile polikloropren (PCP) veya poliüretanın (TPU) elastik olarak tolere ettiği birim uzamanın çok küçük bir kesrinde kalıcı plastik deformasyona uğrar. Ani bir darbe yükü bakır iletkenleri 0,5% ile 1% oranında bile uzattığında, çekme gerilimi azalır azalmaz kauçuk dış kılıf ilk boyuna geri büzülür ve artık daha uzun kalan bakır damarları kılıf içinde yana doğru bükülerek helisel tirbuşon burkulmasına veya kuş kafesi (birdcaging) deformasyonuna zorlar. Daha ince kesitli pilot ve toprak kontrol iletkenleri bu geri tepme sırasında sıklıkla koparak röle arızalarını tetikler; bu arızaların teşhisi için bkz. maden sürükleme kablosu toprak kontrol açması arıza teşhis kılavuzu.
Sapma açısı (fleet angle), ters S-bükümleri, ölü sarımlar ve 15 N/mm² çekme üst sınırı
Birinci sınıf burulma önleyici bir tamburlu sarım kablosu bile, tambur tahriki veya kılavuz makara hattı aşağıdaki kaynaklarda yayımlanan dört mekanik sınırı ihlal ederse tirbuşon burkulmasına uğrar: IEC 60204-1, DIN VDE 0298-3 ve Liman Ekipmanları Üreticileri Birliği (PEMA) tamburlu sarım uygulama esasları:
| Mekanik parametre | Mühendislik sınırı ve standart kaynağı | İhlal edildiğinde ne olur? |
|---|---|---|
| Sıralı sarıcı sapma açısı (fleet angle) | Kılavuz kasnak ile silindirik tambur flanşı arasında ≤ 1,5° – 2,0° | Kablo her gezer kılavuz geçişinde bitişik sarımların üzerine tırmanır, boşluklara düşer ve kendi ekseni etrafında hafifçe yuvarlanarak sabit ankraj noktasına doğru kümülatif burulma pompalar |
| Kılavuz hunisi / tambur yanal açısı | Herhangi bir düzlemde ≤ 5° (IEC 60204-1 madde 13.4.3) | Makara yanaklarına sürtünen yan yüzey her devirde dış kılıfı bir tur burar |
| Bükümler arası düz toparlanma mesafesi | İki büküm arasında ≥ 20 × toplam kablo çapı D; OG tamburlardaki S-tipi ters bükümler için ≥ 20 × D yarıçap | Aralarında düz toparlanma bölgesi bulunmayan ters yönlü bükümler, karşı taraflardaki damarların yol uzunluğunu eşitlemesini engelleyerek bölgesel kuş kafesi (birdcaging) deformasyonuna neden olur |
| Bakır üzerindeki dinamik çekme gerilmesi | Faz bakır kesiti başına ≤ 15 N/mm² (IEC 60204-1 / DIN VDE 0298-3); Avustralya maden sürükleme kablosu uygulamalarında 20 N/mm²'ye kadar | Kalıcı bakır uzaması; neredeyse boşalmış monospiral tamburlarda göbek torku sıçraması (hesaplama detayı için bkz. tamburlu sarım kablosu seçim kılavuzu) |
| Tambur göbeğinde minimum ölü sarım | Maksimum hareket sonunda tambur üzerinde kalan ≥ 2 tam sarım + sabit uçtaki her türlü gerilim düşürme tamburunda ≥ 2 tam sarım | Son yarım sarıma karşı çekme uygulanması doğrudan rakor kelepçesini asılarak bilezik (slip-ring) girişinde damarları kırar |
| Minimum tambur ve kasnak göbek çapı | Alçak gerilim: ≥ 10 × D – 16 × D göbek çapı (5–8 × D yarıçap); 1 kV üzeri: ≥ 24 × D göbek çapı (12 × D yarıçap, PEMA) | Dış damarlarda aşırı bükülme zorlanması ve hızlanmış bakır deformasyon sertleşmesi |
Hidrolik ve sabit torklu elektrikli tamburları şu çalışma koşulunda kontrol edin: minimum sarım yarıçapında (maksimum makine kablo açılımında), dolu tamburda değil. Çekme Kuvveti = Tork ÷ Yarıçap olduğundan, dolu/boş çap oranı 3:1 olan monospiral bir tamburda tahrik sistemi torku dinamik olarak ayarlamazsa en alt göbek sarımlarındaki kablo çekme gerilmesi üç katına çıkar.
Sabit flanş üzerinden kablo açmak yeni tamburlu sarım kablosunu daha ilk vardiyadan önce neden bozar?
Erken dönem tirbuşon burkulması şikayetlerinin yaklaşık yarısı kablo değişiminden sonraki ilk hafta içinde ortaya çıkar — makine yüzünden değil, yeni kablonun ahşap sevk makarasından yanlış açılması yüzünden.
- Kabloyu sabit duran bir makaranın yan flanşı üzerinden veya yerde yatan kangaldan asla çekerek açmayın: Sabit duran 1,2 m'lik bir makara flanşı üzerinden tek bir sarım halkasını eksenel olarak kaldırmak tam olarak şu burulmayı oluşturur: her 3,8 m'de bir tam 360° burulma. 150 m'lik bir LHD yükleyici veya delici kablosunda bu durum, kablo ucu daha sonlandırılmadan kablo içinde yaklaşık 40 tam tur burulma hapseder.
- Sevk makarasını aynı düzlemde ve aynı dönüş yönünde mil krikoları üzerine yerleştirin: Sevk makarasını manuel frenlemeli yatay bir mil üzerinde destekleyin; böylece kablo iki tambur arasında S-bükümü oluşturmadan üstten üstte (veya alttan alta) doğrudan makine tamburuna aktarılır. Sarım öncesinde montaj öncesi kontrollerinizi tamamlayın; ilgili kılavuz için bkz. maden kablosu tesellüm muayenesi ve Megger test kılavuzu.
- Sabit ucu kelepçelemeden önce üretim ve taşıma kaynaklı burulmayı serbest bırakın: Rakorun arkasına sıfır artık burulma hapsolması için Kellems kablo çorabını (20–25 × D uzunluğa yayılmış) veya gerilim düşürme tamburunu sıkmadan önce son kablo ucunu serbestçe serin ya da asın.
- 5 çevrimlik tebeşir çizgisi devreye alma testini uygulayın: Dış kılıf boyunca 20 m düz bir tebeşir çizgisi çekin — veya fabrika mürekkep püskürtmeli markalamanın başlangıç hatve adımını kaydedin — ve makineyi yavaşça beş ila on çevrim çalıştırın. Hafif ve değişmeyen bir fabrika baskı helisi normaldir; her çevrimde daha sıkı sarılan bir çizgi ise tam hızlı işletmeye geçmeden önce acil kılavuz makara hizalaması gerektirir.
Kısa damar büküm adımı, dokusuz kaydırıcı bant ve açık dokuma burulma önleyici örgü tirbuşon burkulmasını nasıl durdurur?
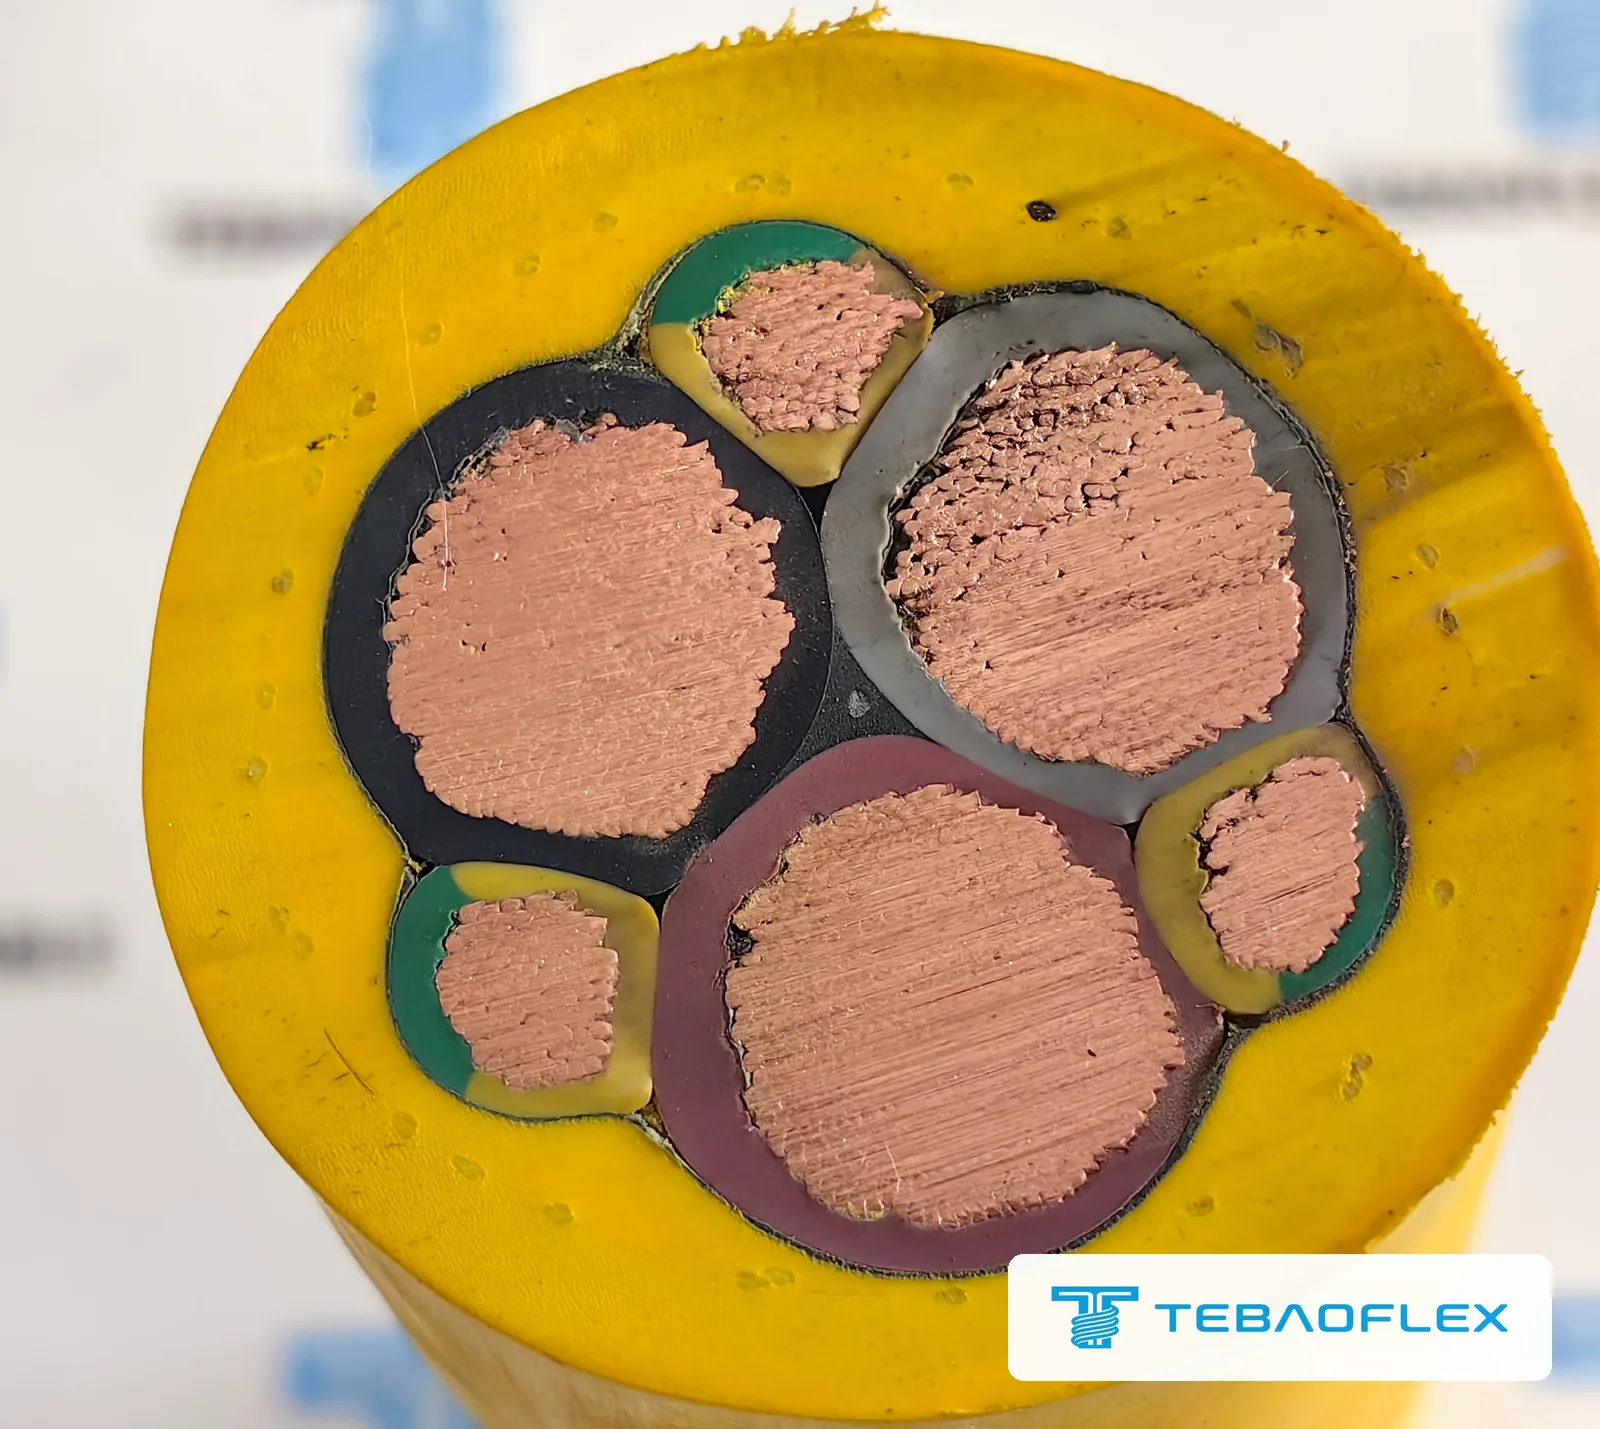
Bir makine sürekli dinamik çekme altında sarım yaptığında, kılavuz makaralar üzerinde yön değiştirdiğinde veya bir sondaj kulesinden düşey olarak sarktığında standart tek kılıflı maden sürükleme kabloları (NSSHÖU, H07RN-F veya temel 2PNCT festoon yapıları) burulma kilidinden yoksundur. Özel amaçlı tamburlu sarım kabloları üç iç tasarım özelliğini bir araya getirir:
- Ezilmeyen merkezi beşik veya aramid taşıyıcı öz etrafında kısa damar büküm adımı: Faz damarlarının ve dolgu arası bölünmüş topraklama damarlarının (3+3 simetrik geometri) helisel büküm adımını kısaltmak, her damarın kasnak bükümünün dış yayındaki çekme bölgesinden iç yayındaki basma bölgesine kısa bir eksenel mesafede geçmesini sağlayarak damar burkulmasını önler.
- Bükülmüş damar demeti üzerindeki dokusuz ayırıcı kaydırıcı bant: Yalıtımlı damarları elastomer iç yataklamadan ayırarak damarların kılavuz makaralar üzerinde yalıtım ekranlarını yırtmadan mikro düzeyde rahatça kaymasını sağlar.
- Çift yönlü açık dokuma poliamid veya aramid burulma önleyici örgü (VDE kodlarında W): Ekstrüde iç kılıf (GM1b) üzerine uygulanır; ağır hizmet tipi dış 5GM5 polikloropren veya 11Y poliüretan TPU kılıf doğrudan açık baklava gözlü örgü arasından ekstrüde edilip vulkanize edilir. Bu yapı, nominal dış çapı artırmadan iç ve dış kılıfları burulmaya rijit tek bir kompozit silindir halinde kilitler; bu kritik yenileme noktası için bkz. yıpranmış vinç ve maden tamburlu sarım kablosu tanımlama kılavuzu.
Uygulama sınıfına göre hangi maden ve tünel tamburlu sarım kabloları tirbuşon burkulmasına dirençlidir?
Yenileme kablosu ailesini gerilim sınıfınıza, tambur geometrinize ve aşınma ortamınıza göre eşleştirin:
| Ekipman ve tamburlu sarım uygulaması | Burulma ve çekme takviyesi | Referans kablo teknik özellikleri |
|---|---|---|
| Yeraltı LHD kepçeler (scooptram) ve ayna yükleyicileri (0.6/1 kV, dar tamburlar + kayalık taban) | Burulma önleyici örgü + aşınmaya dayanıklı 5GM5 kauçuk veya kesilmeye dayanıklı 11Y TPU dış kılıf | NTSKCGWÖU-kon 0.6/1 kV Takviyeli Yükleyici Tamburlu Sarım Kablosu, (N)TMH3S 0.6/1 kV Ağır Hizmet TPU Maden Tamburlu Sarım Kablosu ve 2 Pilot Damarlı 0.6/1 kV Ağır Hizmet PUR Tamburlu Sarım Kablosu |
| Düşey patlatma deliği delici kuleleri ve çok kasnaklı döner sondaj makineleri (600–2000 V) | Düşey askı ağırlığı ve kule üst kasnak hareketi için tasarlanmış kısa adımlı büküm + yüksek esneklikli kule takviyesi | 600/2000 V Patlatma Deliği Delici Kulesi Tamburlu Sarım ve Festoon Kablosu |
| Tünel açma makineleri (TBM), galeri açma makineleri (roadheader) ve OG mobil trafo merkezleri (3.6/6 – 20/35 kV) | Vulkanize burulma önleyici W örgülü çift elastomer kılıflı ve yarı iletken/kalaylı bakır damar ekranlı DIN VDE 0250-813 yapısı | (N)TSCGECWÖU Orta Gerilim TBM Tamburlu Sarım Kablosu, (N)TSCGEWÖU 3.6/6–18/30 kV Maden Tamburlu Sarım ve Dağıtım Kablosu ve (N)TSCGEWTÖUS Yüksek Hızlı Burulma Önleyici OG Tamburlu Sarım Kablosu |
| Otomatik istifleyici-geri kazanıcılar (stacker-reclaimer), ekskavatörler ve OG fiber-kompozit tamburlar (AS/NZS 2802) | Entegre tek modlu veya çok modlu optik fiberleri koruyan burulma önleyici orta gerilim tamburlu sarım yapısı | AS/NZS 2802 Tip 440F ve Tip 450F 3.3–22 kV Fiber Optik Tamburlu Sarım Kablosu |
Entegre 12FO veya 24FO optik alt üniteler taşıyan otomatik liman vinçlerinde ve istifleyicilerde eksenel burulma, bakır damarlar arızalanmadan önce gevşek tüpleri sıkıştırır — bkz. +FO ve FC-PNCT fiber optik kompozit tambur kabloları şartname rehberi.
Yenileme kablosu sipariş etmeden önce tamburunuzda ölçmeniz gerekenler
Takviyeli burulma önleyici bir kablo yapısının mı yoksa kılavuz makara ayarının mı gerektiğini doğrulayabilmemiz için tirbuşon burkulması oluşan bölümün ve kılavuz güzergahının fotoğraflarıyla birlikte bu altı saha parametresini gönderin:
- Tambur tipi ve tahrik kontrolü: Monospiral, sıralı sarımlı silindirik veya rastgele sarımlı; yay tahrikli, hidrolik motorlu, sabit torklu stall tahrikli veya değişken torklu VFD tambur.
- Tambur ve kasnak ölçüleri: Boş göbek çapı, tam flanş çapı, flanşlar arası tambur genişliği ve güzergah üzerindeki her bir kılavuz makaranın çapı.
- Güzergah açıları ve bükümler: Sıralı sarıcıdan veya sabit kılavuz hunisinden tambura olan mesafe (sapma açısının ≤ 1,5°–2° olduğunu doğrulamak için), varsa ters S-bükümleri ve kasnaklar arası eksenden eksene mesafe.
- Hareket kinematiği: Toplam kablo açılım boyu, tam hareket sonunda kalan ölü sarım sayısı, düşey sarkma boyu, hareket hızı (m/dk) ve ivmelenme (m/s²).
- Elektriksel işletme değerleri ve rakor sınırları: Gerilim U₀/U, faz/toprak/pilot/fiber damar sayısı, yük altındaki sarılı katman sayısı ve minimum/maksimum rakor conta çapı.
- Tirbuşon burkulmasının tam konumu: Makine ankrajından veya tambur girişinden itibaren burulmanın başladığı metre mesafesi ve gerçek bakır kesitini doğrulamak için soyulmuş damar fotoğrafları.
Ağustos 2026 itibarıyla minimum sipariş miktarı standart ve özelleştirilmiş yapılar için aynı şekilde 50 m'dir ve teslim süresi ürün tipine, stok durumuna ve özelleştirmeye bağlı olarak 7 ile 45 iş günü arasındadır. Burulma önleyici mühendislik kontrolü için tambur ölçülerinizi ve kablo şartnamenizi gönderin.
Sorular
Tamburlu sarım kablosunun tambur üzerinde tirbuşon burkulmasına uğramasına ne neden olur?
Bir tamburlu sarım kablosu, eksenel burulma kablo yapısının karşı koyabileceğinden daha hızlı biriktiğinde tirbuşon burkulmasına uğrar. Dört ana neden; montaj sırasında kablonun sabit makara flanşı üzerinden çekilerek açılması (her sarımda bir adet 360 derecelik burulma ekler), sıralı sarım tamburlarında 1,5–2 dereceyi aşan aşırı sapma açısı veya yanal giriş açıları (ya da kılavuz hunilerinde 5 derecenin üzeri), kablo çapının 20 katından daha yakın ters S-bükümleri ve gömülü burulma önleyici örgüsü olmayan bir kabloda 15–20 N/mm² üzerindeki çekme gerilmesidir.
Tirbuşon burkulması veya kuş kafesi (birdcaging) deformasyonu oluşmuş bir tamburlu sarım kablosu düzeltilip tekrar kullanılabilir mi?
Hayır. Gözle görülür helisel tirbuşon burkulması, Z-kırılması veya bölgesel kuş kafesi (birdcaging) deformasyonu ortaya çıktığında içteki bakır iletkenler elastomerik dış kılıfa kıyasla zaten kalıcı plastik uzamaya ve burkulmaya uğramıştır. Kabloyu elle ters çevirip düzeltmeye çalışmak yalnızca yüzey dalgalanmasını kısa süreliğine gizlerken sonraki sarım çevrimlerinde tel kopmalarını ve faz-toprak yalıtım arızasını hızlandırır; deforme olan bölüm kesilip çıkarılmalı veya kablo değiştirilmelidir.
Sıralı sarımlı veya monospiral bir kablo tamburu için maksimum sapma açısı (fleet angle) nedir?
Silindirik sıralı sarım tamburlarında kılavuz makara ile tambur flanşı arasındaki sapma açısının (fleet angle) 1,5–2 derece aralığında tutulması, yan duvara tırmanma ve yuvarlanma burulması olmadan sarımların yan yana düzgün dizilmesini sağlar. Kablonun IEC 60204-1 madde 13.4.3 kapsamında bir kılavuz hunisine veya tambura girip çıktığı noktalarda yanal sapma açısı kesinlikle 5 dereceyi aşmamalıdır.
Ankraj burulmasını ve yerinden sıyrılmayı önlemek için kablo tamburunda kaç ölü sarım kalmalıdır?
IEC 60204-1 ve PEMA tamburlu sarım kılavuzları uyarınca maksimum makine hareket mesafesinde tambur göbeği üzerinde en az iki tam ölü sarım kalmalı; aynı şekilde her türlü sabit uç çekme gerilimi düşürme tamburunda da iki tam sarım bırakılmalıdır. Kablonun çıplak rakor kelepçesine kadar tamamen açılması, tüm dinamik çekme kuvvetini ve burulma şokunu doğrudan giriş sonlandırmasına aktarır.
Gömülü burulma önleyici örgü, yedek tamburlu sarım kablosunu daha kalın yapar mı?
Hayır. DIN VDE 0250-813 ve 0250-814 tamburlu sarım yapılarında açık dokuma poliamid veya aramid burulma önleyici örgü doğrudan iç ve dış elastomer kılıflar arasındaki arayüze vulkanize edilir. Tandem vulkanizasyon sırasında dış kılıf hamuru açık örgü gözlerinden içeri aktığı için bitmiş kablo, mevcut tambur yivlerine ve rakorlara uygun standart nominal dış çap sınırları içinde kalır.
Yeni monte edilmiş bir tamburlu sarım kablosunun burulma biriktirip biriktirmediği nasıl kontrol edilir?
Tam üretime geçmeden önce beş ila on yavaş devreye alma yürüyüş çevrimi boyunca açılmış dış kılıf üzerine boyuna düz bir tebeşir referans çizgisi çekin veya fabrika kılıf markalamasını takip edin. Uzun metrajlarda fabrika baskısındaki hafif helisel sapma normal üretim toleransıdır; buna karşılık her sarım çevriminde spiral adımı giderek daralan bir çizgi, kılavuz makaraların, S-bükümünün veya sabit ankraj kelepçesinin kabloya aktif burulma yüklediğini kanıtlar.