








Mechanik von Trommelleitungen
Bei einer Trommelleitung treten Korkenzieherbildung (Z-Schläge) und Korbbildung (Birdcaging) auf, wenn axiale Torsion und Zugdehnung die inneren Kupferadern gegenüber dem Außenmantel verschieben. Die vier direkten Auslöser sind das Abziehen über den stehenden Trommelflansch bei der Montage, Ablenkwinkel (Fleet Angle) an der Wickelvorrichtung von über 1,5° bis 2° (bzw. Einlaufwinkel über 5° nach IEC 60204-1), Gegenbiegungen (S-Schläge) mit einem Abstand unter 20 × Leitungsdurchmesser sowie Zugspannungen über 15 bis 20 N/mm² an einer Leitung ohne eingebettetes Torsionsschutzgeflecht. Nach eingetretener Korkenzieherbildung ist die Kupferverformung irreversibel: Legen Sie die Leitung still bzw. setzen Sie den verdrehten Abschnitt zurück und korrigieren Sie die Trommelgeometrie vor dem Auflegen einer Ersatzleitung.
Korkenzieherbildung, Korbbildung (Birdcaging) und Mantelwandern: Was jedes Schadensbild verrät
Instandhaltungsteams an Untertage-Fahrladern (LHD), Tunnelbohrmaschinen (TBM), Bohrlafetten und Haldenrückladegeräten fassen nahezu jede schraubenförmige Leitungsverformung pauschal unter dem Begriff „Korkenzieherbildung“ zusammen. Erst die genaue Unterscheidung der äußeren Verformungsform zeigt, ob die Verdrehung bereits am Montagetag eingebracht wurde, sich über Tausende fehlausgerichteter Umlenkzyklen aufgebaut hat oder aus einer Überzugspannung des hydraulischen Trommelantriebs stammt.
| Verformungsbild | Äußeres Erscheinungsbild auf Sohle oder Trommel | Primärer mechanischer Wirkmechanismus | Typischer Entstehungsbereich |
|---|---|---|---|
| Schraubenförmige Korkenzieherbildung (Z-Schlag) | Die gesamte Leitung bildet eine dreidimensionale Korkenzieherwelle oder schlägt bei nachlassender Zugspannung in Achterschlaufen um | Eingeschlossene Axialtorsion durch Abziehen über den Trommelflansch bei der Montage oder seitliches Abrollen an fluchtungsfehlerhaften Führungsrollen | Unmittelbar vor Einlauftrichter, Wendepunkt-Zugentlastung oder Maschinen-Leitungsführung, wo wandernde Torsion auf eine feste Klemme trifft |
| Örtliche Korbbildung (Birdcaging) / Aderaufwölbung | Der Außenmantel wölbt sich über eine Länge von 150 bis 400 mm korbartig auf; einzelne Außenleiter drücken deutliche Rippen durch den Gummi | Unterschiedliche Aderlängenwanderung über enge Gegenbiegungen (S-Schläge) oder Mantelwandern bei unverstärktem Einfachmantel | Unmittelbar vor einem festen Ziehstrumpf, einer Schleifringkörper-Einführung oder einer starren Umlenkscheibe |
| Scharfer Z-Schlag nach Schlaufenwurf | Scharfer winkliger Knick oder abgeflachte Stauchstelle mit inneren Litzenbrüchen an Pilot- oder Schutzleitern | Unterspannung der Trommel oder abrupter Fahrtrichtungswechsel mit lose abgeworfenen Schlaufen, gefolgt von ruckartigem Einreißen | Nahe dem Mitten-Einspeise-Wendepunkt oder auf den ersten 5 bis 15 m ab einer mobilen Fahrladertrommel |
| Gleichmäßige Schraubenwelle nach starkem Zug | Der Außendurchmesser schnürt sich unter Zug leicht ein und wirft nach Entlastung längs verlaufende Wellen | Zugüberlastung oberhalb von 15 bis 20 N/mm² mit plastischer Kupferdehnung bei elastischer Rückstellung des vernetzten Elastomers | Unter hoher Zugkraft stehende untere Kernwindungen auf Einlagentrommeln oder lange gezogene Schleppstrecken |
Warum sich verseilte Kupferleiter und Gummimäntel unter axialem Zug aufdrehen
Jede mehradrige flexible Bergbau- und Kranleitung ist schraubenförmig aufgebaut: Feindrähtige oder feinstdrähtige Kupferdrähte der Klasse 5 bzw. Klasse 6 werden gebündelt oder seilverseilt, und die isolierten Außen-, Schutz- und Überwachungsadern werden mit definierter Schlaglänge um einen Kernfüller oder ein Kreuzprofil verseilt. Aufgrund dieser Wendelgeometrie erzeugt jeder gerade Längszug ein inneres Aufdrehmoment – genau wie ein geschlagenes Faserseil unter Zug versucht, sein freies Ende zu drehen.
In einer frei hängenden Leitungswagen-Schleppkette (Festoon) ist die Zugkraft vernachlässigbar und es entsteht kein Drehmoment. Auf einer motorischen oder hydraulischen Leitungstrommel wirken dagegen bei jedem Verfahrspiel zwei Vorgänge gleichzeitig:
- Walk- bzw. „Melkeffekt“ an Umlenkrollen und Mantelwandern: Wenn die unter Zug stehende Leitung über eine Führungsrolle oder Umlenkscheibe läuft, wird der äußere Leitungsbogen gedehnt und der innere Bogen gestaucht. Ist der Außenmantel als einfacher unverstärkter Schlauch ohne formschlüssig mit einem Innenmantel verbundenes Torsionsschutzgeflecht extrudiert, schiebt („melkt“) der Rollenkontakt den Gummimantel allmählich in Längsrichtung zum Festpunkt und verdreht ihn relativ zum Aderverband.
- Plastische Kupferdehnung gegenüber elastischer Gummirückstellung: Kupfer verformt sich bereits bei einem Bruchteil jener Dehnung bleibend plastisch, die vernetztes EPR sowie Polychloropren (PCP) oder Polyurethan (TPU) rein elastisch aufnehmen. Dehnt eine ruckartige Zugbelastung die Kupferleiter auch nur um 0,5 % bis 1 %, zieht sich der Gummimantel beim Nachlassen der Zugkraft auf seine Ausgangslänge zurück – und zwingt die nun längeren Kupferadern im Mantelinneren zum seitlichen Ausknicken in Form von Korkenzieherbildung oder Korbbildung (Birdcaging). Dünnere Überwachungsleiter bzw. Pilotadern reißen bei diesem Zurückfedern häufig ab und lösen jene Überwachungsfehler aus, die diagnostiziert werden unter Leitfaden zur Fehlersuche bei Schutzleiter-Überwachungsauslösungen an Bergbau-Schleppleitungen.
Ablenkwinkel (Fleet Angle), Gegenbiegungen (S-Schläge), Sicherheitswindungen und die 15-N/mm²-Zuggrenze
Selbst eine hochwertige torsionsgeschützte Trommelleitung entwickelt Korkenzieherbildung, wenn Trommelantrieb oder Rollenführung gegen vier veröffentlichte mechanische Grenzwerte verstoßen gemäß IEC 60204-1, DIN VDE 0298-3 sowie der Trommelpraxis der Port Equipment Manufacturers Association (PEMA):
| Mechanischer Parameter | Technischer Grenzwert und Normquelle | Folgen bei Grenzwertüberschreitung |
|---|---|---|
| Ablenkwinkel (Fleet Angle) der Wickelvorrichtung | ≤ 1,5° bis 2,0° zwischen Führungsrolle und zylindrischem Trommelflansch | Die Leitung klettert auf Nachbarwindungen auf, fällt in Wickellücken und rollt bei jedem Verlegehub leicht um die eigene Achse, wodurch sich kumulative Torsion zum Festpunkt hin aufbaut |
| Seitlicher Einlaufwinkel an Einlauftrichter / Trommel | ≤ 5° in jeder Ebene (IEC 60204-1 Abschnitt 13.4.3) | Seitliches Scheuern an den Rollenwangen verdreht den Außenmantel mit jeder Umdrehung weiter |
| Gerade Beruhigungsstrecke zwischen Biegungen | ≥ 20 × Leitungsaußendurchmesser D zwischen zwei Biegungen; ≥ 20 × D Biegeradius bei Gegenbiegungen (S-Schlägen) an MS-Trommeln | Gegenläufige Biegungen ohne gerade Ausgleichsstrecke verhindern den Längenausgleich gegenüberliegender Adern und verursachen örtliche Korbbildung (Birdcaging) |
| Dynamische Zugbeanspruchung der Kupferleiter | ≤ 15 N/mm² bezogen auf den Außenleiter-Kupferquerschnitt (IEC 60204-1 / DIN VDE 0298-3); bis 20 N/mm² in der australischen Schleppleitungspraxis | Bleibende Kupferdehnung; Drehmomentspitze am Trommelkern fast abgespulter Einlagentrommeln (hergeleitet unter Auswahlleitfaden für Trommelleitungen) |
| Mindest-Sicherheitswindungen auf dem Trommelkern | ≥ 2 volle Sicherheitswindungen auf der Leitungstrommel bei maximalem Verfahrweg sowie ≥ 2 Windungen auf jeder Festpunkt-Zugentlastungstrommel | Zug auf die letzte halbe Windung reißt unmittelbar an der Verschraubungsklemme und knickt die Adern an der Schleifringkörper-Einführung ab |
| Mindest-Trommelkern- und Rollendurchmesser | Niederspannung: ≥ 10 × D bis 16 × D Kerndurchmesser (5 bis 8 × D Radius); über 1 kV: ≥ 24 × D Kerndurchmesser (12 × D Radius, PEMA) | Übermäßige Biegedehnung der Außenadern und beschleunigte Kaltverfestigung des Kupfers |
Prüfen Sie hydraulische und drehmomentgeregelte elektrische Leitungstrommeln bei minimalem Wickelradius (maximalem Maschinenauszug), nicht bei voller Trommel. Da Zugkraft = Drehmoment ÷ Radius gilt, verdreifacht eine Einlagentrommel mit einem Durchmesserverhältnis voll zu leer von 3:1 die Leitungszugkraft auf den unteren Kernwindungen, sofern der Antrieb das Drehmoment nicht dynamisch regelt.
Warum das Abziehen über den Flansch eine neue Trommelleitung schon vor der ersten Schicht ruiniert
Rund die Hälfte aller frühen Reklamationen wegen Korkenzieherbildung tritt bereits in der ersten Betriebswoche nach einem Leitungswechsel auf – nicht wegen der Maschine, sondern aufgrund der Art, wie die neue Leitung von der Versandholztrommel abgezogen wurde.
- Ziehen Sie eine Leitung niemals seitlich über den Flansch einer stehenden Trommel oder aus einem flach am Boden liegenden Ring ab: Das axiale Abheben einer einzelnen Windung über einen stehenden 1,2-m-Trommelflansch erzeugt exakt eine 360°-Verdrehung alle 3,8 m. Bei einer 150 m langen Fahrlader- (LHD) oder Bohrwagenleitung werden dadurch fast 40 volle Umdrehungen in der Leitung eingeschlossen, noch bevor das Ende überhaupt angeschlossen ist.
- Bocken Sie die Versandtrommel auf Trommelwinden mit Achse in derselben Ebene und Wickelrichtung auf: Lagern Sie die Liefertrommel mit Handbremse auf einer horizontalen Trommelachse, sodass die Leitung von oben nach oben (bzw. von unten nach unten) ohne Gegenbiegung (S-Schlag) zwischen beiden Trommeln auf die Maschinentrommel überläuft. Absolvieren Sie vor dem Umspulen die Eingangsprüfungen gemäß unserem Leitfaden unter Leitfaden zur Wareneingangsprüfung und Megger-Prüfung an Bergbauleitungen.
- Fertigungs- und Verlegetorsion vor dem Klemmen des Festpunkts ausdrehen lassen: Legen Sie das Leitungsende frei aus oder hängen Sie es frei ausdrehend auf, bevor Sie den Ziehstrumpf (Lastverteilung über 20 bis 25 × D) oder die Zugentlastungstrommel festziehen, damit hinter der Verschraubung keinerlei Resttorsion eingeschlossen wird.
- Führen Sie den 5-Zyklen-Kreidelinientest bei der Inbetriebnahme durch: Ziehen Sie mit Kreide eine gerade Linie über 20 m Außenmantel – oder dokumentieren Sie die Ausgangssteigung des Werksaufdrucks – und verfahren Sie die Maschine fünf- bis zehnmal langsam. Ein leichter, gleichbleibender Drall des Werksaufdrucks ist normal; zieht sich die Linie jedoch mit jedem Arbeitsspiel enger zusammen, müssen die Führungsrollen vor dem Betrieb mit voller Geschwindigkeit sofort neu ausgerichtet werden.
Wie kurze Schlaglängen, Gleitvliesbänder und offenes Torsionsschutzgeflecht Korkenzieherbildung verhindern
Spult eine Maschine unter dauerhaftem dynamischem Zug auf und ab, wechselt die Laufrichtung über Führungsrollen oder hängt die Leitung vertikal an einer Bohrlafette, fehlt einfach ummantelten Standard-Schleppleitungen (NSSHÖU, H07RN-F oder einfachen 2PNCT-Schleppkettenleitungen) der Torsionsschluss. Speziell konstruierte Trommelleitungen kombinieren drei innere Aufbaumerkmale:
- Kurze Verseilschlaglänge der Adern um ein druckfestes Kernkreuzprofil oder ein Aramid-Zugelement: Durch eine verkürzte Verseilschlaglänge der Außenleiter und der in den Zwickeln aufgeteilten Schutzleiter (symmetrischer 3+3-Aufbau) wechselt jede Ader beim Lauf über eine Umlenkrolle innerhalb einer kurzen axialen Strecke von der Zugzone am Außenbogen in die Druckzone am Innenbogen, was ein Ausknicken der Adern verhindert.
- Gleitvliesband über dem verseilten Aderverband: Entkoppelt die isolierten Adern gleitfähig von der inneren Elastomerbettung, sodass sich der Aderverband beim Lauf über Umlenkrollen spannungsarm ausgleichen kann, ohne die Isolationsschirme aufzureißen.
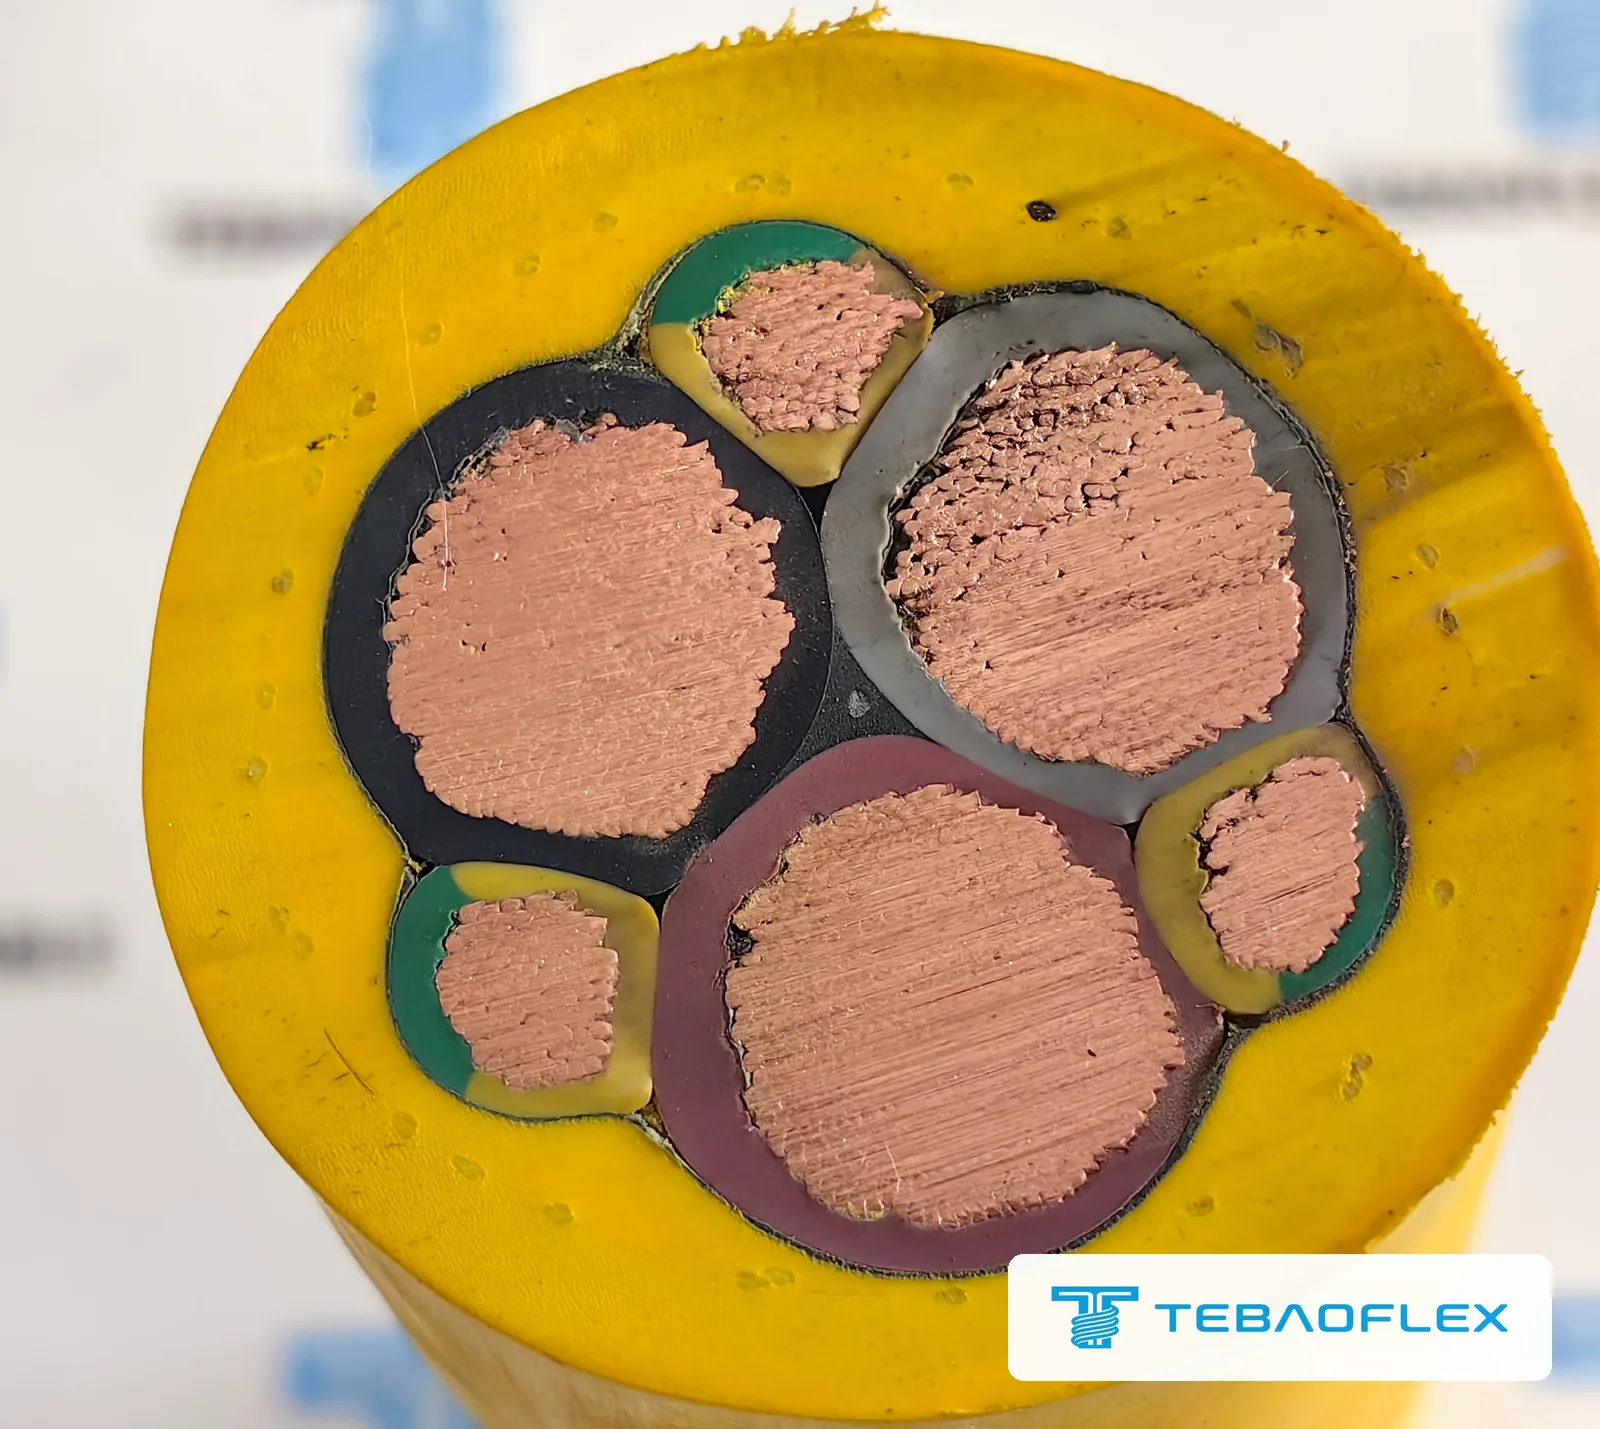
- Gegenläufig geflochtenes, offenes Polyamid- oder Aramid-Torsionsschutzgeflecht (Kennbuchstabe W in VDE-Bauartkurzzeichen): Aufgebracht über dem extrudierten Innenmantel (GM1b), wobei der schwere äußere 5GM5-Polychloropren- oder 11Y-Polyurethan-TPU-Außenmantel direkt durch das offene Rautengeflecht extrudiert und vulkanisiert wird. Dadurch werden Innen- und Außenmantel zu einem einzigen torsionssteifen Verbundzylinder formschlüssig verbunden, ohne den Nennaußendurchmesser zu vergrößern – ein entscheidendes Austauschkriterium, erläutert unter Leitfaden zur Identifizierung gealterter Kran- und Bergbau-Trommelleitungen.
Welche Bergbau- und Tunnelbau-Trommelleitungen widerstehen Korkenzieherbildung je Einsatzklasse?
Stimmen Sie die Ersatz-Leitungsbauart auf Nennspannungsklasse, Trommelgeometrie und Abriebumgebung ab:
| Maschinentyp und Trommelbetriebsart | Torsions- und Zugverstärkung | Referenz-Leitungsspezifikationen |
|---|---|---|
| Untertage-Fahrlader und Streblader (0,6/1 kV, enge Trommelkerne + felsige Sohle) | Torsionsschutzgeflecht + abriebfester 5GM5-Gummimantel oder kerbzäher 11Y-TPU-Außenmantel | NTSKCGWÖU-kon 0,6/1 kV Verstärkte Fahrlader-Trommelleitung, (N)TMH3S 0,6/1 kV Schwere TPU-Bergbau-Trommelleitung und 0,6/1 kV Hochbeanspruchbare PUR-Trommelleitung mit 2 Pilotadern |
| Vertikale Sprengloch-Bohrlafetten und mehrrollige Drehbohranlagen (600–2000 V) | Kurze Schlaglänge + hochflexible Mastverstärkung, ausgelegt für vertikales Eigengewicht und Kraftdrehkopf-Rollenlauf | 600/2000 V Sprenglochbohrgerät-Masttrommel- und Schleppkettenleitung |
| Tunnelbohrmaschinen (TBM), Teilschnittmaschinen und mobile MS-Unterwerke (3,6/6 bis 20/35 kV) | DIN VDE 0250-813 Doppel-Elastomermantel mit einvulkanisiertem Torsionsschutzgeflecht (W) sowie halbleitenden/verzinnten Kupfer-Aderschirmen | (N)TSCGECWÖU Mittelspannungs-TBM-Trommelleitung, (N)TSCGEWÖU 3,6/6–18/30 kV Bergbau-Trommel- und Verteilerleitung und (N)TSCGEWTÖUS Torsionsgeschützte Hochgeschwindigkeits-MS-Trommelleitung |
| Automatisierte Haldenschütt- und Rückladegeräte, Bagger und MS-LWL-Verbundtrommeln (AS/NZS 2802) | Torsionsgeschützter Mittelspannungs-Trommelleitungsaufbau zum Schutz integrierter Singlemode- oder Multimode-Lichtwellenleiter | AS/NZS 2802 Typ 440F und Typ 450F 3,3–22 kV LWL-Trommelleitung |
Auf automatisierten Hafenkranen und Rückladern mit integrierten optischen 12FO- oder 24FO-Elementen quetscht Axialtorsion die Bündeladerhüllen noch bevor die Kupferleiter versagen – siehe unseren Leitfaden zur Spezifikation von +FO- und FC-PNCT-LWL-Verbund-Trommelleitungen.
Welche Maße an Ihrer Trommelanlage vor Bestellung einer Ersatzleitung aufzunehmen sind
Senden Sie uns diese sechs Betriebsdaten zusammen mit Fotos des korkenzieherartig verformten Leitungsabschnitts und der Rollenführung, damit wir technisch prüfen können, ob ein verstärkter torsionsgeschützter Leitungsaufbau oder eine Korrektur der Führungsrollen erforderlich ist:
- Trommelbauart und Antriebsregelung: Einlagenspiral-, zylindrische Lagenwickel- oder ungeordnete Trommel; Feder-, Hydraulikmotor-, Stillstandsmoment- oder drehmomentgeregelter Frequenzumrichter-Antrieb.
- Trommel- und Rollenabmessungen: Trommelkerndurchmesser, Flanschaußendurchmesser, lichte Trommelbreite zwischen den Flanschen sowie der Durchmesser jeder Führungsrolle im Leitungsverlauf.
- Streckenwinkel und Umlenkungen: Abstand zwischen Wickelvorrichtung bzw. festem Einlauftrichter und Trommel (zum Nachweis des Ablenkwinkels ≤ 1,5°–2°), etwaige Gegenbiegungen (S-Schläge) sowie Achsabstände zwischen Umlenkscheiben.
- Verfahrkinematik: Gesamte Auszugslänge, verbleibende Sicherheitswindungen bei vollem Verfahrweg, freie vertikale Hängelänge, Fahrgeschwindigkeit (m/min) und Beschleunigung (m/s²).
- Elektrische Betriebsdaten und Verschraubungsgrenzen: Nennspannung U₀/U, Anzahl von Außen-, Schutz-, Pilot- und LWL-Adern, unter Last aufgewickelte Lagenanzahl sowie kleinster/größter Dichtbereich der Kabelverschraubung.
- Genaue Position der Korkenzieherbildung: Entfernung in Metern ab Maschinen-Festpunkt oder Trommeleinlauf, bei der die Verdrehung beginnt, sowie Fotos abgesetzter Adern zur Bestätigung des tatsächlichen Kupferquerschnitts.
Stand August 2026 beträgt die Mindestbestellmenge 50 m, für Standard- wie für kundenspezifische Aufbauten gleichermaßen, und die Lieferzeit liegt je nach Produkttyp, Lagerbestand und Anpassung zwischen 7 und 45 Arbeitstagen. Senden Sie Ihre Trommelabmessungen und Leitungsspezifikation für eine technische Torsionsschutzprüfung.
Fragen
Was verursacht Korkenzieherbildung an einer Trommelleitung?
Eine Trommelleitung neigt zur Korkenzieherbildung, wenn sich axiale Torsion schneller aufbaut, als der Leitungsaufbau ihr widerstehen kann. Die vier Hauptursachen sind das Abziehen der Leitung über einen stehenden Trommelflansch bei der Montage (wodurch pro Windung eine 360-Grad-Verdrehung eingebracht wird), überhöhte Ablenkwinkel (Fleet Angle) bzw. seitliche Einlaufwinkel über 1,5 bis 2 Grad an zwangsgeführten Trommeln (oder über 5 Grad an Einlauftrichtern), Gegenbiegungen (S-Schläge) im Abstand von weniger als dem 20-Fachen des Leitungsdurchmessers sowie Zugspannungen über 15 bis 20 N/mm² bei Leitungen ohne eingebettetes Torsionsschutzgeflecht.
Kann eine Trommelleitung mit Korkenzieherbildung oder Korbbildung (Birdcaging) zurückgedreht und weiterverwendet werden?
Nein. Sobald schraubenförmige Korkenzieherbildung, Z-Schläge oder örtliche Korbbildung (Birdcaging) sichtbar werden, haben die inneren Kupferleiter gegenüber dem Elastomermantel bereits eine bleibende plastische Dehnung und Ausknickung erfahren. Ein Zurückdrehen von Hand kaschiert die Oberflächenwelle nur kurzzeitig und beschleunigt bei den nächsten Trommelspielen Litzenbrüche sowie Erdschlüsse der Außenleiter; der verformte Abschnitt muss herausgeschnitten oder die Leitung ersetzt werden.
Wie groß darf der maximale Ablenkwinkel (Fleet Angle) bei einer Lagenwickel- oder Einlagenspiraltrommel sein?
Bei zylindrischen Lagenwickeltrommeln sorgt die Begrenzung des Ablenkwinkels (Fleet Angle) zwischen Führungsrolle und Trommelflansch auf 1,5 bis 2 Grad für ein sauberes Windung-an-Windung-Wickelbild ohne Aufklettern an der Flanschwand und ohne Abrolltorsion. Wo eine Leitung gemäß IEC 60204-1 Abschnitt 13.4.3 in einen Einlauftrichter oder auf eine Trommel ein- bzw. ausläuft, darf der seitliche Ablenkwinkel 5 Grad keinesfalls überschreiten.
Wie viele Sicherheitswindungen müssen auf einer Leitungstrommel verbleiben, um Festpunktverdrehung und Ausreißen zu verhindern?
Bei maximalem Verfahrweg der Maschine müssen gemäß IEC 60204-1 und den PEMA-Trommelrichtlinien mindestens zwei volle Sicherheitswindungen auf dem Trommelkern verbleiben; ebenso sind auf jeder Festpunkt-Zugentlastungstrommel zwei volle Windungen erforderlich. Ein Abspulen bis auf die bloße Verschraubungsklemme leitet die gesamte dynamische Zugkraft und Torsionsstöße unmittelbar in die Einführung und den Anschluss ein.
Macht ein eingebettetes Torsionsschutzgeflecht eine Ersatz-Trommelleitung dicker?
Nein. Bei Trommelleitungen nach DIN VDE 0250-813 und 0250-814 wird das offenmaschige Polyamid- oder Aramid-Torsionsschutzgeflecht direkt in die Grenzfläche zwischen Innen- und Außenmantel einvulkanisiert. Da die äußere Elastomermischung bei der Tandemvulkanisation die offenen Maschen durchdringt, bleibt die fertige Leitung innerhalb des genormten Nennaußendurchmessers für vorhandene Trommelrillen und Kabelverschraubungen.
Wie prüft man, ob eine neu aufgelegte Trommelleitung im Betrieb Torsion aufbaut?
Markieren Sie vor dem Produktionsbetrieb entlang des abgespulten Außenmantels mit Kreide eine gerade Längsreferenzlinie – oder verfolgen Sie den werksseitigen Mantelaufdruck – über fünf bis zehn langsame Inbetriebnahme-Verfahrzyklen. Beachten Sie, dass ein sanfter Drall des Werksaufdrucks über große Längen fertigungsbedingt normal ist, während eine Linie, deren Spiralsteigung sich mit jedem Trommelspiel zunehmend verengt, beweist, dass Führungsrollen, Gegenbiegung (S-Schlag) oder Festpunktklemme aktiv Torsion einleiten.