Hồ sơ dự án · Ai Cập · Sản xuất thép
Cáp dẹt cho chu kỳ di chuyển xe cắt oxy
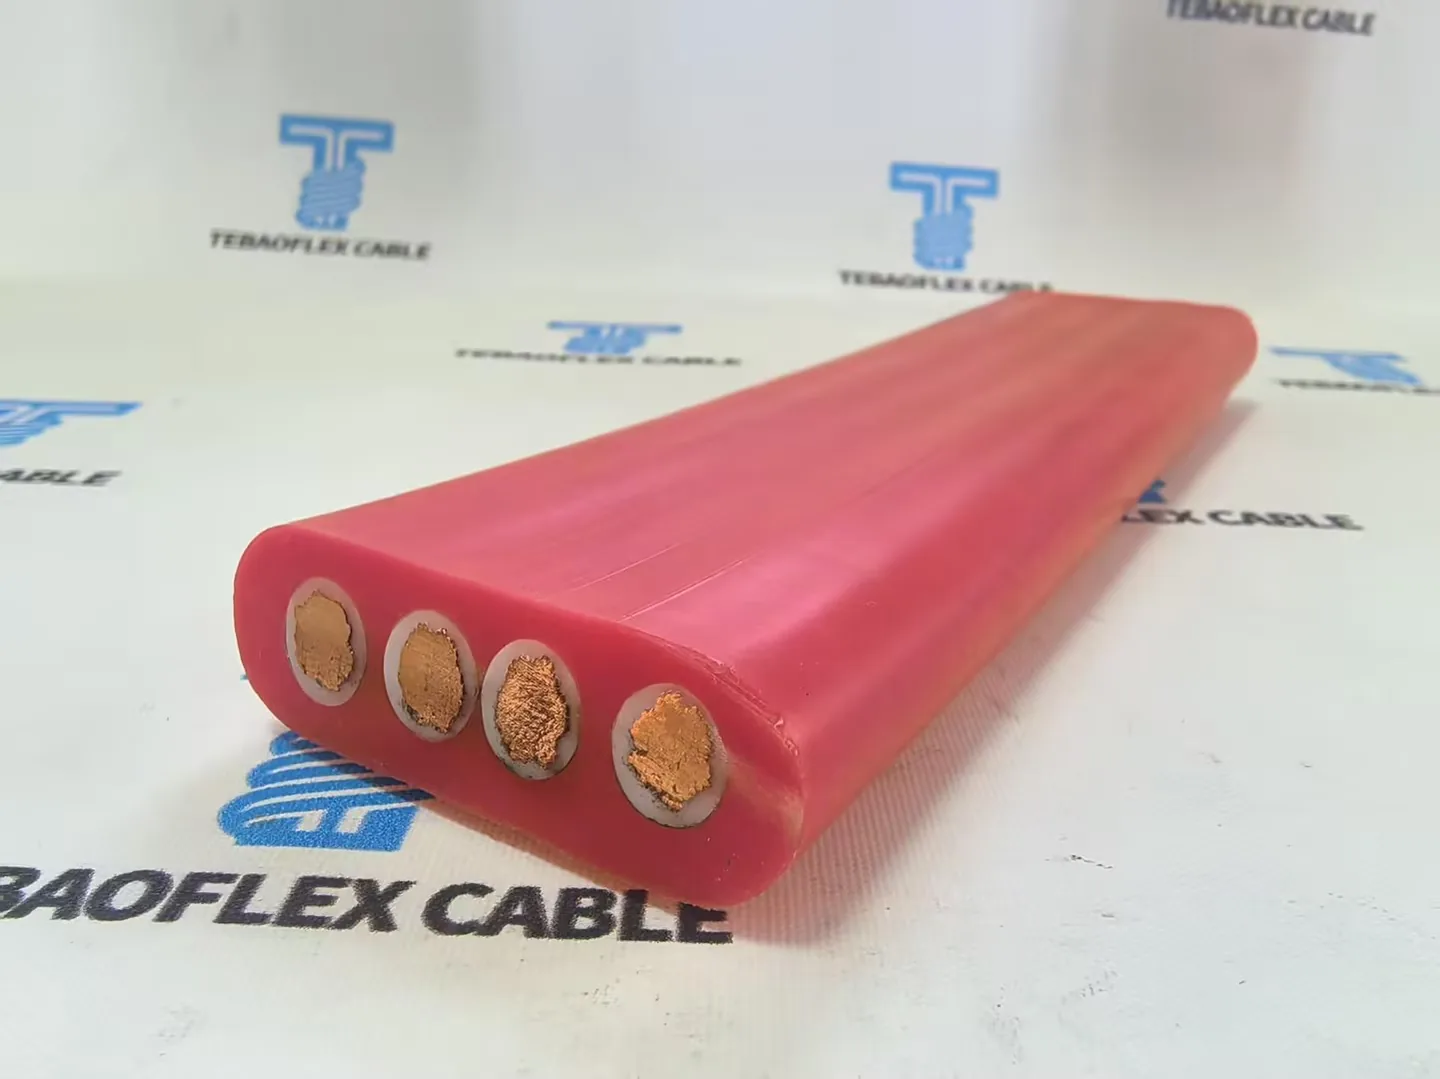
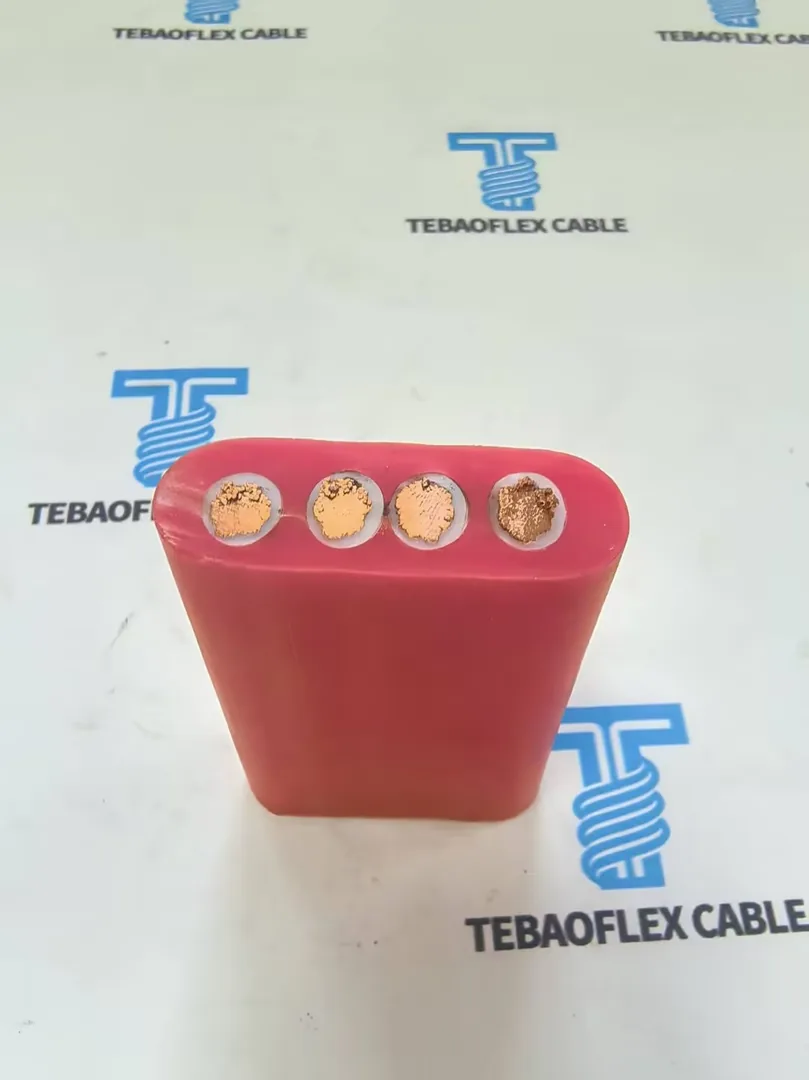
Một ứng dụng nhà máy thép cần cáp điện nhiều lõi cho hành trình lặp lại của xe cắt oxy. TEBAOFLEX đã cung cấp cáp dẹt bốn lõi cho tuyến cáp chuyển động của máy.
Hồ sơ dự án
| Quốc gia | Ai Cập |
|---|---|
| Ngành | Sản xuất thép |
| Thiết bị | Xe cắt oxy |
| Chuyển động | Máy di chuyển theo chu kỳ |
| Dạng cáp cung cấp | Cáp dẹt bốn lõi |
| Cấu tạo quan sát được | Bốn ruột dẫn bố trí trên một mặt phẳng dẹt duy nhất, vỏ màu đỏ |
Vì sao chọn cấu tạo dẹt cho chu kỳ di chuyển
Xe cắt không chỉ di chuyển một lần rồi dừng. Nó chạy đi chạy lại trên cùng một tuyến, nên cáp bị uốn ở cùng những vị trí, theo cùng một chiều, hàng nghìn lần. Cấu tạo dẹt đáp ứng chế độ làm việc đó theo những cách mà cáp tròn không làm được.
Nó uốn trong một mặt phẳng. Khi các lõi nằm cạnh nhau, trục trung hòa của chỗ uốn luôn dự đoán được và mỗi ruột dẫn chịu một mức biến dạng nhất quán trong mỗi chu kỳ. Ở cáp tròn, các lõi được bện xoắn ốc, nên cùng một chỗ uốn lại đặt tải khác nhau lên các ruột dẫn khác nhau dọc theo chiều dài.
Nó không bị xoắn vặn kiểu lò xo. Việc kéo lặp đi lặp lại dọc theo một tuyến cố định làm cáp tròn bị bung bước bện và giữ lại biến dạng xoắn vĩnh viễn — điều mà các kỹ sư cảng và khai thác mỏ gọi là corkscrewing. Mặt cắt dẹt không có bước bện nào để bung ra.
Nó nằm phẳng trong máng dẫn hướng hoặc xe treo festoon. Cáp dẹt xếp chồng và di chuyển mà không bị lăn, đó là lý do các cấu tạo dẹt chiếm ưu thế trong hệ thống festoon và máng dẫn hướng di chuyển của máy.
Nó có chiều cao lắp dựng thấp, điều này có ích khi tuyến đường của máy là một máng nông hoặc một rãnh dẫn hướng chật hẹp.
Xe cắt oxy đòi hỏi gì ở sợi cáp
Máy cắt trong nhà máy thép kết hợp hai tải trọng mà riêng lẻ thì xử lý được nhưng đi cùng nhau thì khó: chuyển động liên tục và nhiệt. Cáp phải giữ được độ mềm dẻo trong khi làm việc gần giới hạn nhiệt của nó, điều ngược lại với những gì hầu hết các hợp chất làm khi lão hóa.
Các tác nhân thường gặp trên tuyến đường loại này là nhiệt bức xạ từ phôi và đầu cắt, xỉ và tia lửa bắn, mài mòn do vảy cán dọc theo rãnh dẫn hướng, cùng dầu cắt hoặc chất làm mát. Các hợp chất cao su và PVC tiêu chuẩn nằm ngoài phạm vi khi vượt quá khoảng 90 °C liên tục; cao su silicone bao phủ dải 180–200 °C, và các fluoropolymer như PFA kéo dài đến khoảng 250 °C. Silicone mềm về mặt cơ học, nên ở nơi có kim loại bắn tóe hoặc mài mòn thì nó cần một lớp bện sợi thủy tinh hoặc lớp bọc bảo vệ.
Yếu tố nào trong số này thực sự quyết định phụ thuộc vào việc tuyến cáp chạy gần đầu cắt đến mức nào — điều cần được đo tại hiện trường thay vì suy đoán từ một bảng thông số.
Những gì chúng tôi xem xét cho một dự án tương tự
- Loại máy và chiều dài hành trình
- Số chu kỳ mỗi ca hoặc mỗi ngày
- Loại dẫn hướng — máng, festoon, xích dẫn cáp, tự do
- Bán kính uốn tối thiểu có sẵn
- Nhiệt độ môi trường tại tuyến cáp
- Khoảng cách từ đầu cắt
- Mức độ tiếp xúc với kim loại bắn tóe và vảy cán
- Dầu, chất làm mát hoặc hóa chất tẩy vảy có mặt
- Điện áp danh định
- Số lõi và tiết diện
- Tiêu chuẩn hoặc phê duyệt yêu cầu
- Chiều dài mỗi đoạn và tổng số lượng
Các cấu tạo liên quan
- Cáp dẹt festoon NGFLGOEU 300/500 V
- Festoonflex PUR-HF cho cần trục và thiết bị chuyển động
- SiHF-J silicone 180 nhiều lõi
- SiHFC silicone có màn chắn 180 °C
- H05GG-F EN 50525-2-21 cao su
- Intemp 250 BS G210 PFA, 250 °C
Xem toàn bộ cáp chịu nhiệt độ cao và cáp cảng và festoon trong các dải sản phẩm, hoặc tra cứu một ký hiệu trong chỉ mục ký hiệu cáp và tiêu chuẩn.
Câu hỏi về ứng dụng này
Có thể dùng cáp tròn thay cho cáp dẹt trên đường di chuyển của máy cắt hay không?
Có thể được, nhưng đó là nguồn gây rắc rối phổ biến hơn. Các lõi của cáp tròn được bện xoắn ốc, nên việc uốn lặp đi lặp lại dọc theo một đường cố định có xu hướng làm bung bước bện và tạo ra biến dạng xoắn vĩnh viễn. Trên tuyến có dẫn hướng hoặc treo festoon, cấu tạo dẹt giữ chỗ uốn nằm trong một mặt phẳng và xếp chồng theo cách dự đoán được. Cáp tròn là lựa chọn tốt hơn ở nơi cáp còn phải chịu xoắn hoặc cuốn lên tang.
Cáp cho máy cắt trong nhà máy thép cần cấp nhiệt độ nào?
Điều đó phụ thuộc vào khoảng cách giữa tuyến cáp và nguồn bức xạ, chứ không phải vào nhiệt độ quá trình. Cao su và PVC tiêu chuẩn bị giới hạn ở khoảng 90 °C liên tục; silicone bao phủ 180–200 °C; PFA đạt tới khoảng 250 °C. Bước thực tế là đo nhiệt độ tại tuyến cáp trong điều kiện sản xuất, chứ không phải tại đầu cắt.
Bạn có công bố đầy đủ thông số kỹ thuật của loại cáp này không?
Không phải trên trang này. Hồ sơ ở trên liệt kê những gì tài liệu dự án và ảnh chụp xác nhận. Điện áp, tiết diện, hợp chất và tiêu chuẩn đã được xác định cho điều kiện của nhà máy này, và việc công bố chúng như một khuyến nghị chung sẽ gây hiểu lầm đối với một máy khác. Hãy gửi điều kiện làm việc của riêng bạn và chúng tôi sẽ báo giá theo đó.
Trao đổi về cáp cho thiết bị chuyển động →
Hồ sơ dự án khác: cáp thử nghiệm cao áp silicone có màn chắn cho tang cuốn của xe thử cáp.
← Quay lại tất cả dự án ứng dụng cáp công nghiệp